2026-10-29
製缶機が単一の装置であることはほとんどありません。これは、コイル状のブリキまたはアルミニウムを完成した金属容器に変換する、成形、溶接、塗装、およびシーリング ステーションの調整されたグループです。実際には、この用語は、コンパクトなシングルステーションのボディフォーマーから、エンドカバープレスを備えた完全な食品缶のライニングまで、あらゆるものをカバーします。選択する機械ファミリーは、缶の直径、材料の厚さ、生産量、フォーマットを変更する必要がある頻度によって異なります。
広い意味での「 製缶機 」では、いくつかの異なる機器カテゴリをカバーしています。食品缶のラインは、安全な内部コーティングを施した溶接された 3 ピースの本体に焦点を当てています。飲料缶ラインは、薄肉容器のネッキング、フランジ加工、ビード加工を追加します。エアゾール缶機械には、バルブ取り付けカップを運ぶためのコーンまたはドームの成形が含まれます。化学薬品やペール缶のラインは重いブリキを扱うため、丈夫な継ぎ目が必要です。エンドカバーおよびイージーオープンエンド装置は、多くの場合、本体製造機械よりもはるかに高いストローク速度で動作します。
| 機械の種類 | 代表的な製品 | 主要なプロセス |
|---|---|---|
| 食品および飲料缶機械 | 丸型、長方形、または不定形の果物、野菜、肉、飲料缶 | ボディ溶接、シームコーティング、フランジ加工、下端のシーム加工 |
| エアゾール缶機械 | スプレー缶、消臭剤缶、家庭用エアゾール容器 | コーン/ドーム成形、シリンダー溶接、ネッキング、耐圧試験 |
| 粉ミルク缶機械 | 粉乳・栄養粉末用広口缶 | 多段階のボディ成形、ビーディング、リムカーリング、ボトムシーム |
| エンドカバーとイージーオープンエンドライン | フラットエンド、リングプルエンド、スコアラインイージーオープンエンド | スクロールシャーリング、変換プレス、タブ成形、コンパウンドライニング |
丸い食品缶の場合、本体の成形、エッジの矯正、フランジ加工、縫い合わせを 1 つのインデックス付きサイクルで組み合わせるため、3 ステーションおよび 4 ステーションのコンバイナーが一般的です。この設計により、フォーマットの変更がランダムではなく計画的に行われ、処理が軽減されます。 4 ステーション コンバイナは、丸い本体の予測可能な出力を必要とするプラントに適しています。
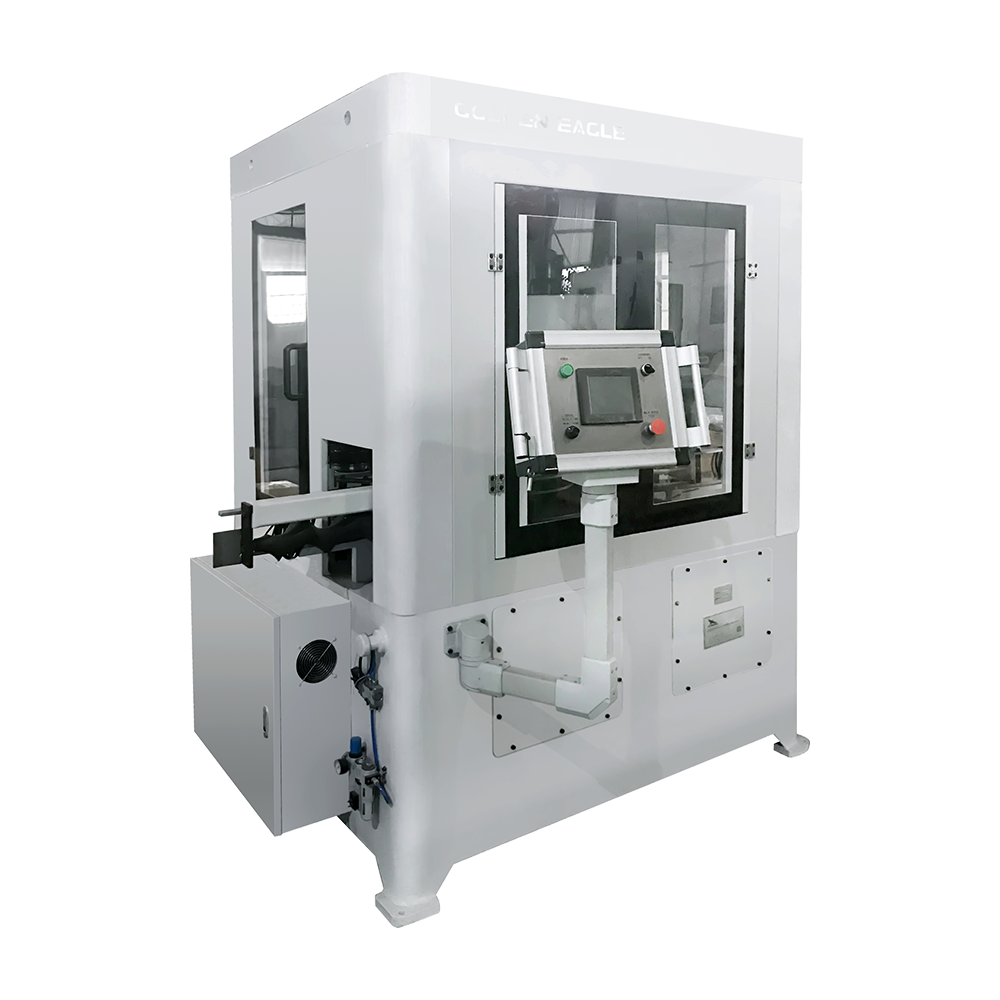
 4ステーションネッキングフランジングビードシーム製缶機 この統合された 4 ステーションの機械は、本体の成形、フランジ加工、シーム加工を 1 つのサイクルで組み合わせ、丸い食品缶のラインに予測可能な生産量を提供し、作業間の処理を軽減します。 製品を見る→
エアゾール缶の製造では、バルブ カップを圧力下で保持する必要がある上部のコーンまたはドームが追加されます。追加のプレスと熱処理のステップにより、エアゾールマシンは通常、単体ではなく完全なパッケージとして購入されます。化学薬品ラインとペール缶ラインは同様の方法で動作しますが、より厚いシートとより強力なサイドシーム用に構築されています。
多くの缶プラントでは、エンドカバーのラインがボディラインから分離されています。変換プレスは、事前にスクロールされたシェルを受け取り、リングプルまたはフルパネルのイージーオープンエンドに変換します。変換後、コンパウンド供給ステーションでライニングコンパウンドを塗布し、缶の縁に対して漏れのないシールを形成します。
最終的な缶のサイズが何であれ、3 ピースのラインは同じ論理順序に従います。各ステーションは前のステーションに依存するため、タイミングと材料の制御はプレスの動作自体と同じくらい重要です。
専用の缶体溶接機がシームの品質、溶接熱、移動速度を制御するため、このシーケンスの中心となります。機械がマルチステーション コンバイナに統合されていない場合は、ツールを変更せずにさまざまな本体高さを処理できるようにするために、別個のステーションとして配置されることがよくあります。
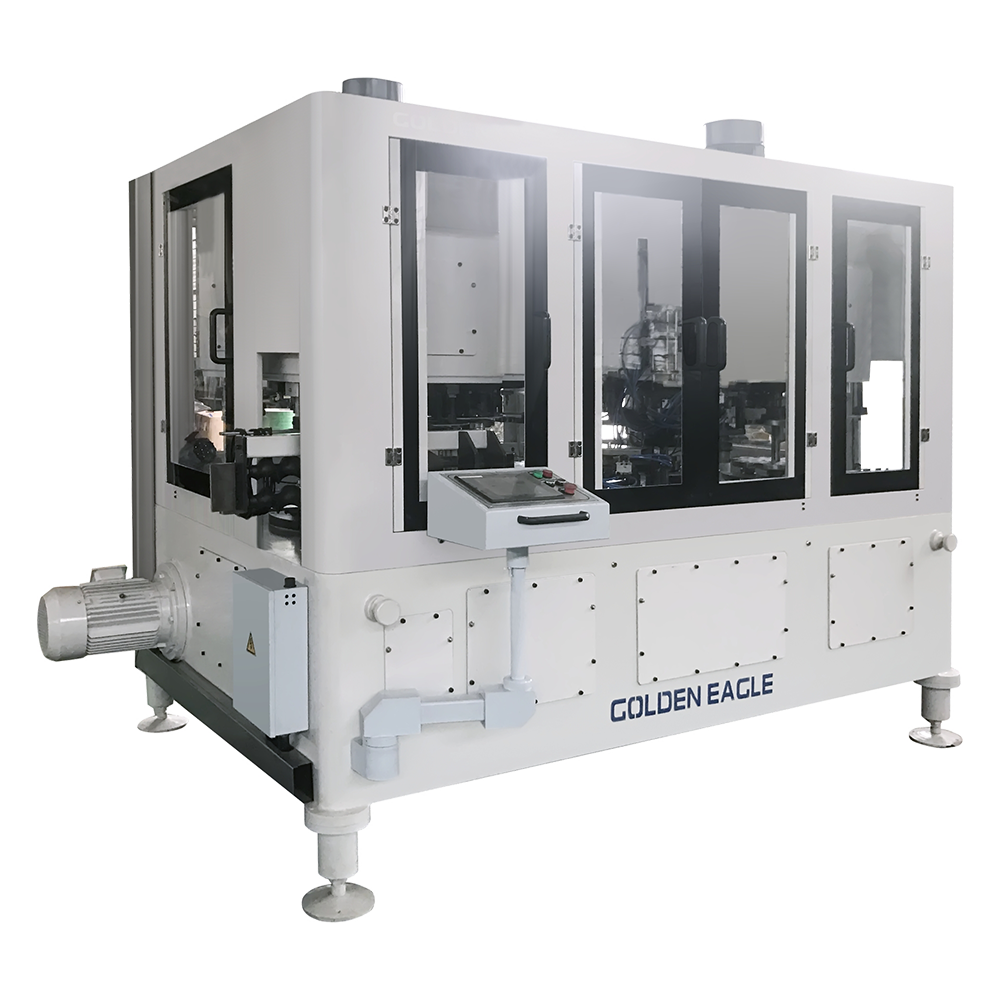
 信頼性の高いシーム品質を実現する自動缶体溶接機 専用の溶接機として、継ぎ目の品質と溶接熱を制御し、工具を交換することなくスタンドアロンでさまざまな本体の高さを加工できるため、食品、飲料、エアゾール缶に最適です。 製品を見る→
ワークフローの詳細については、次の記事を参照してください。 製缶機の仕組み .
バイヤーが製缶機が 1 分あたりに生産できる量を尋ねる場合、1 分あたりの本体成形ストローク、1 分あたりのエンドまたは蓋のストローク、および不合格後の統合ライン出力の 3 つの数値に分けて考える必要があります。有用な基準点は、最大試験速度ではなく、特定の材料厚さで機械が継続的に維持する速度です。
バーの長さは目安です。実際のスループットは、缶のサイズ、材料の厚さ、供給システム、およびツールの数によって異なります。常に独自のブリキを使用した生産テストを依頼してください。契約に署名する前に、ターゲットのプロファイルを作成できます。
| インジケーター | それがあなたに伝えること | よくある落とし穴 |
|---|---|---|
| 1分あたりのストローク数 | 成形プレスまたは加工プレスの機械サイクル速度 | 厚い材料や複雑な形状の場合、最大速度を持続できることはほとんどありません。 |
| 切り替え時間 | 缶の高さまたは直径をどれくらい早く切り替えることができるか | 金型のコストとセットアップの手間は過小評価されることが多い |
| 縫い目の完全性 | 漏れ量、溶接の一貫性、継ぎ目の厚さ | 目視検査だけでは微小な漏れを見逃す |
| 工具寿命 | 刃先が磨耗するまでの生産数が品質に影響する | 低コストのツールはダウンタイムとスクラップを増加させる可能性があります |
| 材質範囲 | 許容可能なシートの厚さと幅 | 0.30mmに設定されたラインに0.20mmの材料を供給すると座屈が発生します |
エンドカバーラインは、コンバージョンプレス、タブダイ、スクロールシャーリング、およびコーティング装置を組み合わせているため、個別のパフォーマンスレビューに値します。このラインは車体機械よりも速い場合が多いですが、位置ずれが発生する可能性のある駅も多くなります。
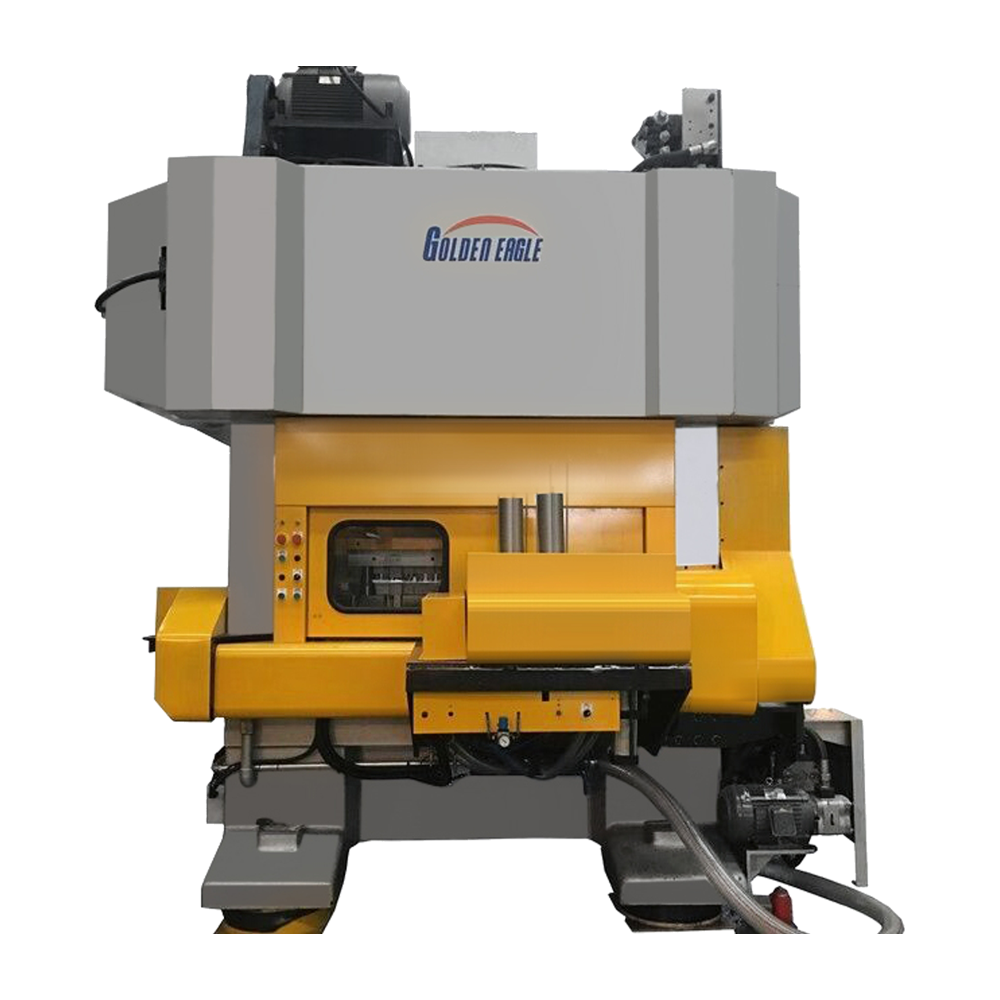
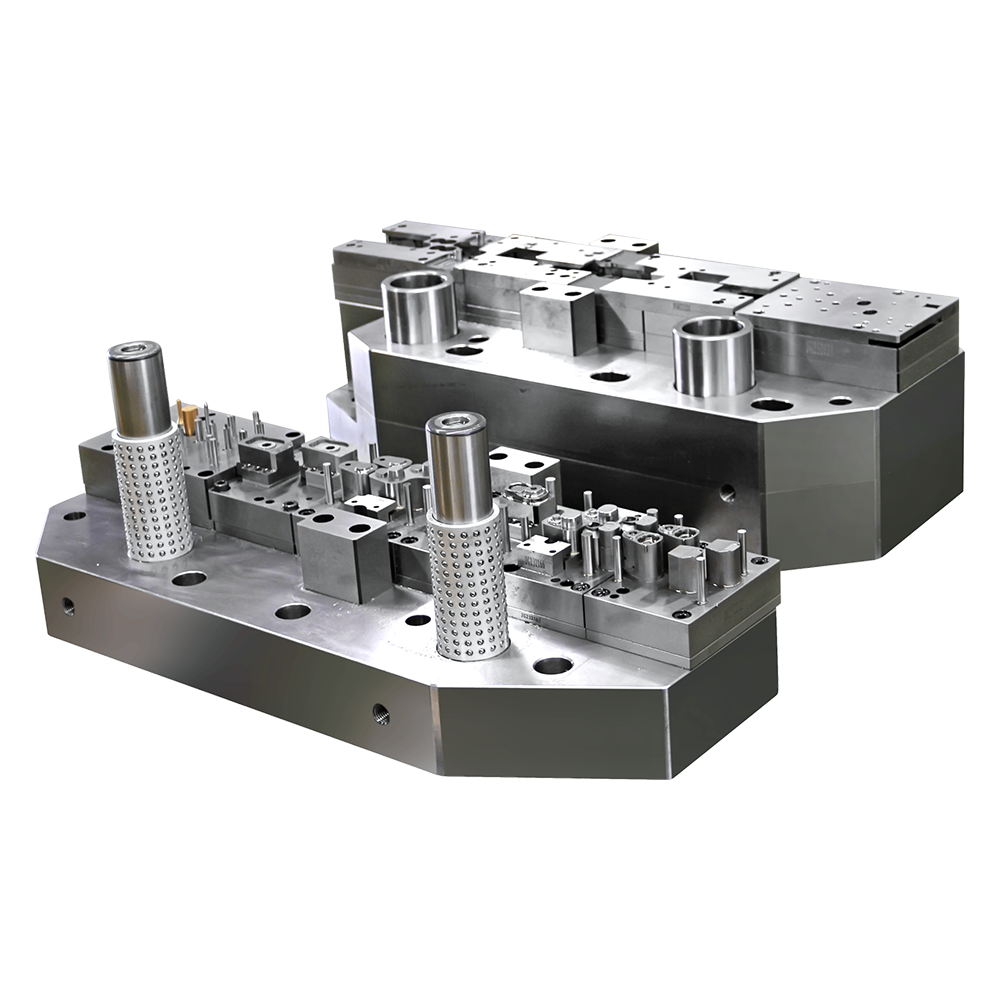
 エンドカバープレス用CNC自動デジタルパンチ この PLC 制御プレスは、エンド カバーのシート プレスを自動化し、材料を節約し、効率を向上させます。複数のモデルと高いトン数を備え、缶ラインのさまざまな蓋サイズに適合します。 製品を見る→
製缶機の選択は、ユニットあたりの価格だけではありません。隠れたコストは、ツール、メンテナンス、再作業、フォーマット変更の損失です。缶の仕様から始まり、機械の配置まで逆算していきます。
仕様の比較に関するさらに詳しいアドバイスについては、適切な製缶機の選択方法に関するガイドをお読みください。
私たちの選択アプローチについては、以下で詳しく説明されています。 正しい製缶機の選び方 .
ラインを何年も稼働させることができ、厳しい許容範囲内で生産を続けなければなりません。製造の歴史が長いメーカーは、安定した鋳造品、実績のある金型、そして見落とされがちな調整をどこに行えばよいかを正確に知っている技術者を備えている可能性が高くなります。この実用的な深さにより、試運転時間が短縮され、小さな問題による繰り返しの停止が防止されます。
建設業者がすでにアジア、ヨーロッパ、アフリカ、南北アメリカの缶詰工場に機器を納入している場合、そのラインは通常、設置を繰り返すことで改良されています。サンプル図面のみで販売される独立したマシンについても同じことは言えません。
要約すると、製缶機は完全なシステムとして評価されるべきです。つまり、供給、溶接、コーティング、成形、縫い合わせ、エンドカバーの生産が連携して機能する必要があります。まず生産シナリオを定義し、独自の材料と缶プロファイルで機械をテストしてから、実際の生産量と切り替えの柔軟性がプラントに適合するラインを選択します。
1978年に設立された同社は、国内外で有名な企業の最大の機械の1つです。
製品カテゴリ