2026-10-22
食品輸出業者が 2 番目の缶製造ラインを計画したとき、それは最速の見積もりから開始されませんでした。それは不合格報告から始まりました。主な購入者がエンドカールプロファイルの逸脱を理由にバッチを返品したというものでした。エンジニアリング チームは、最初に公差要件を定義し、その後で初めてマシン構成を比較しました。この順序により、顧客の監査に合格するラインと、手戻りが発生し続けるラインが分離されます。
このガイドでは、製缶機ラインに含まれる内容、主な構成の比較、缶あたりのコストと長期信頼性に最も大きな影響を与える選択要素について説明します。
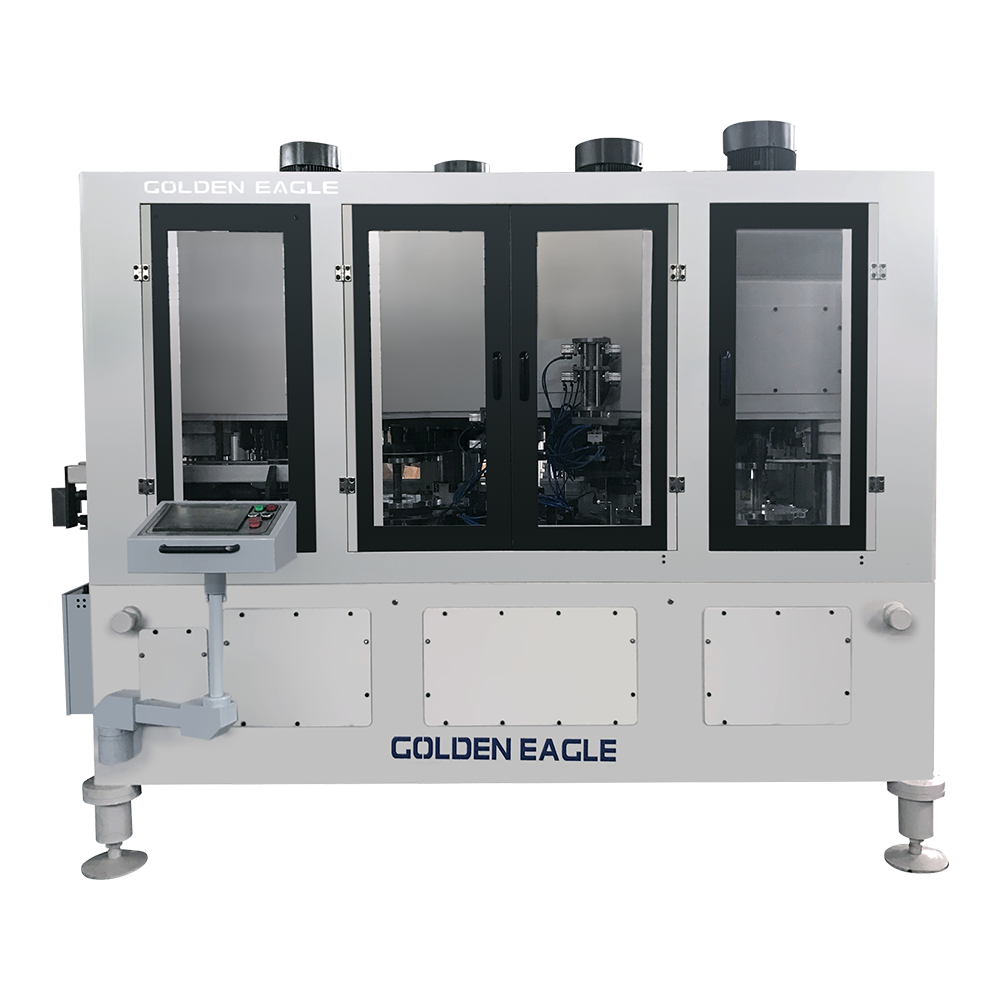
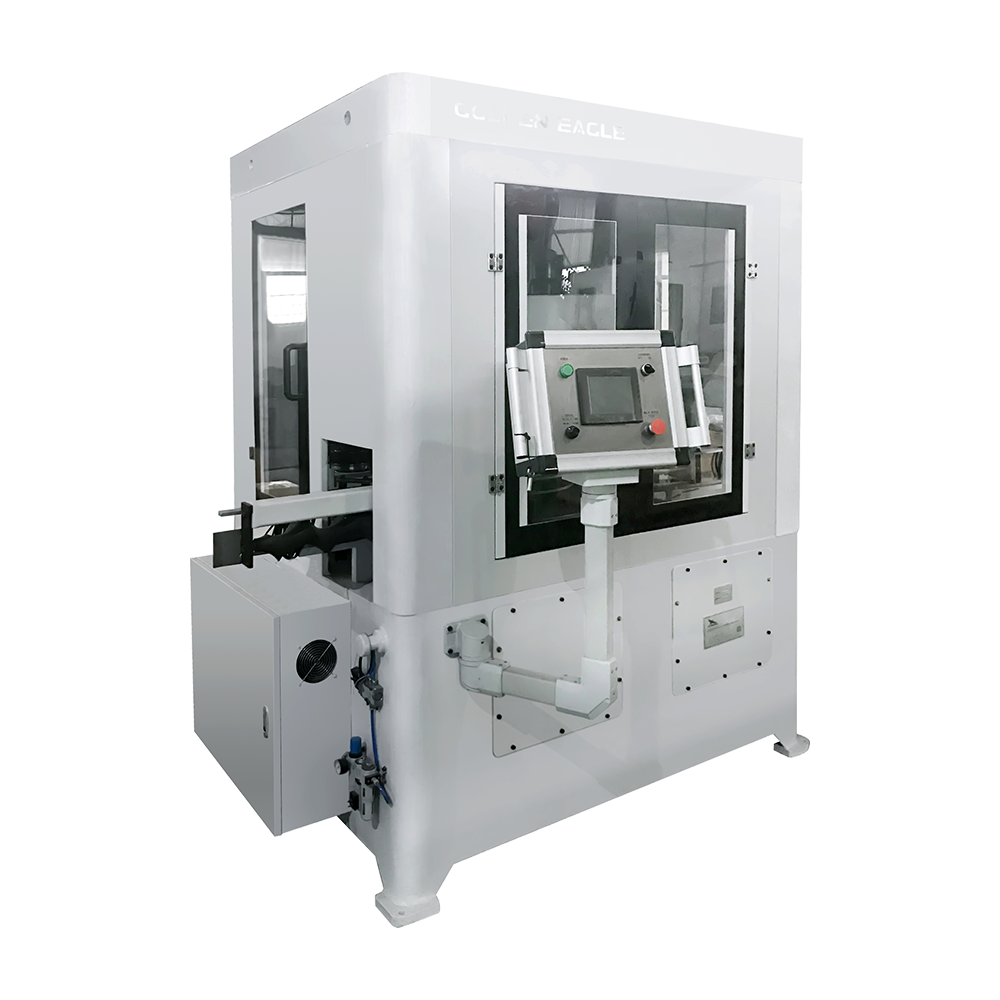
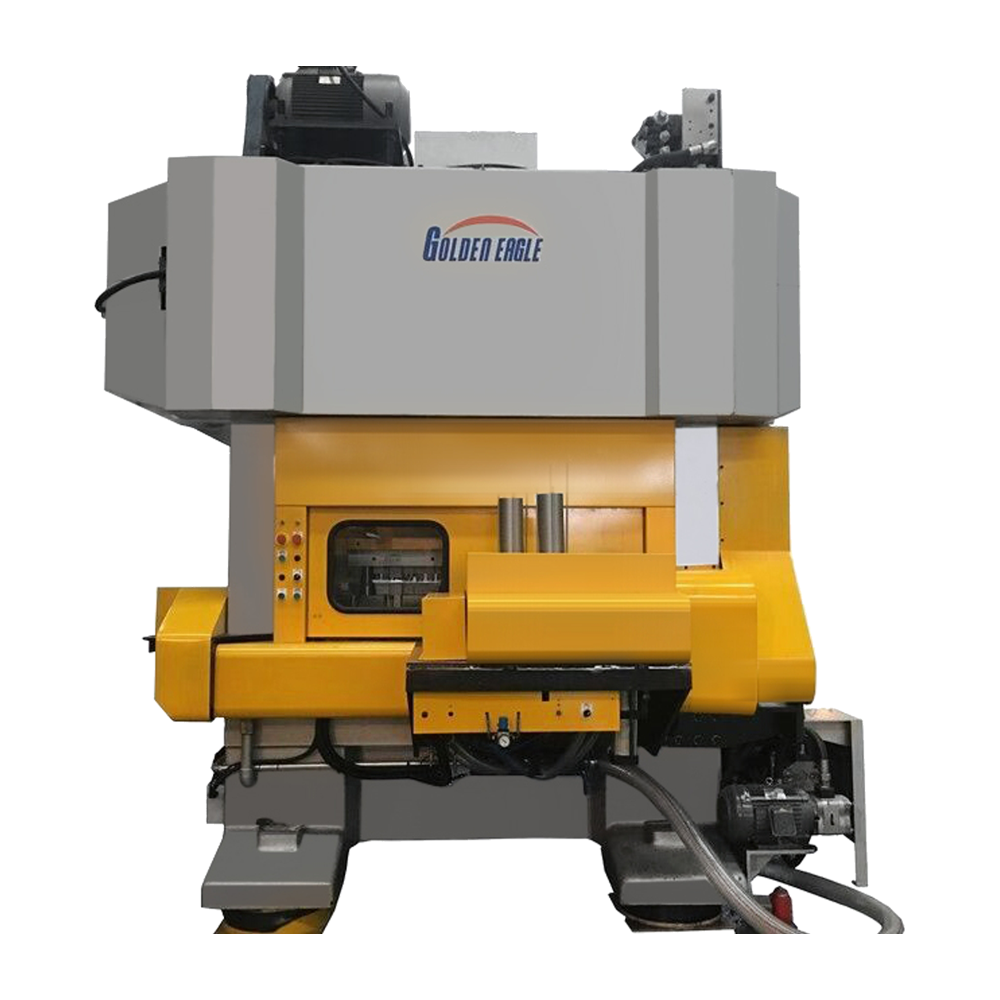
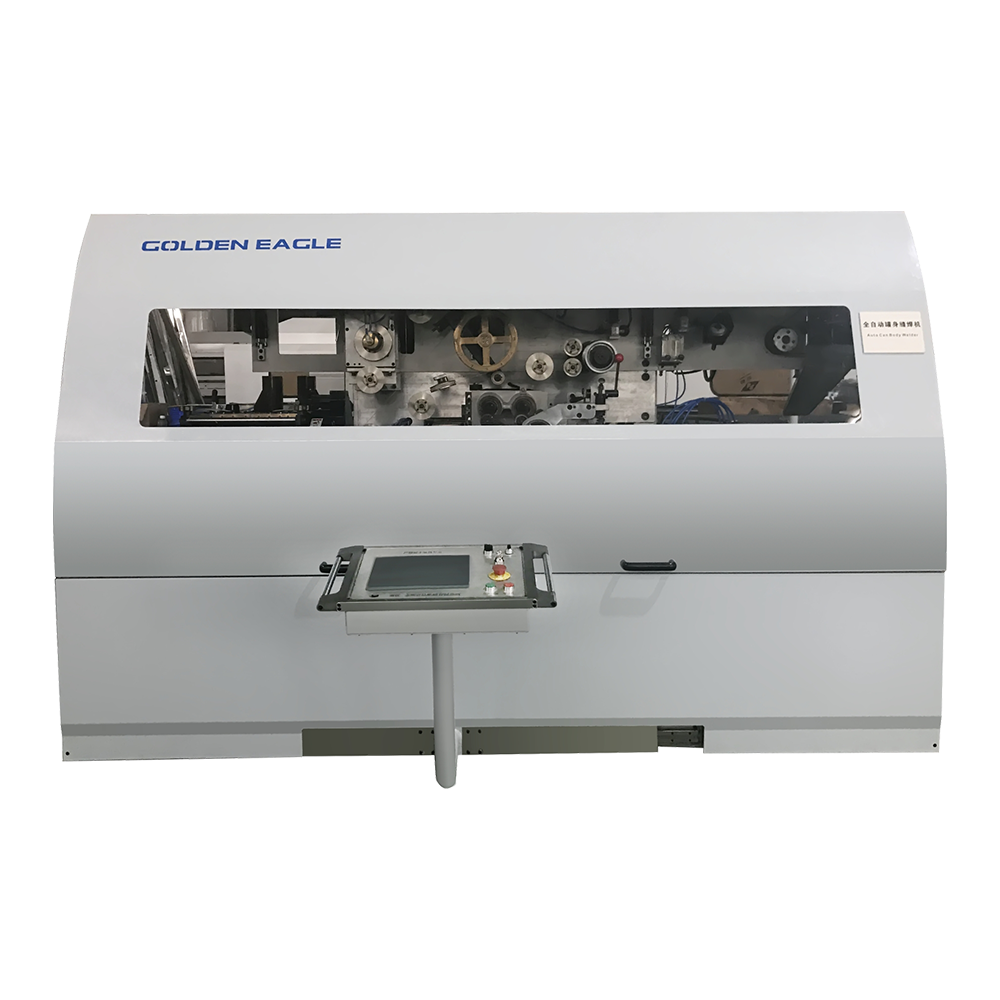
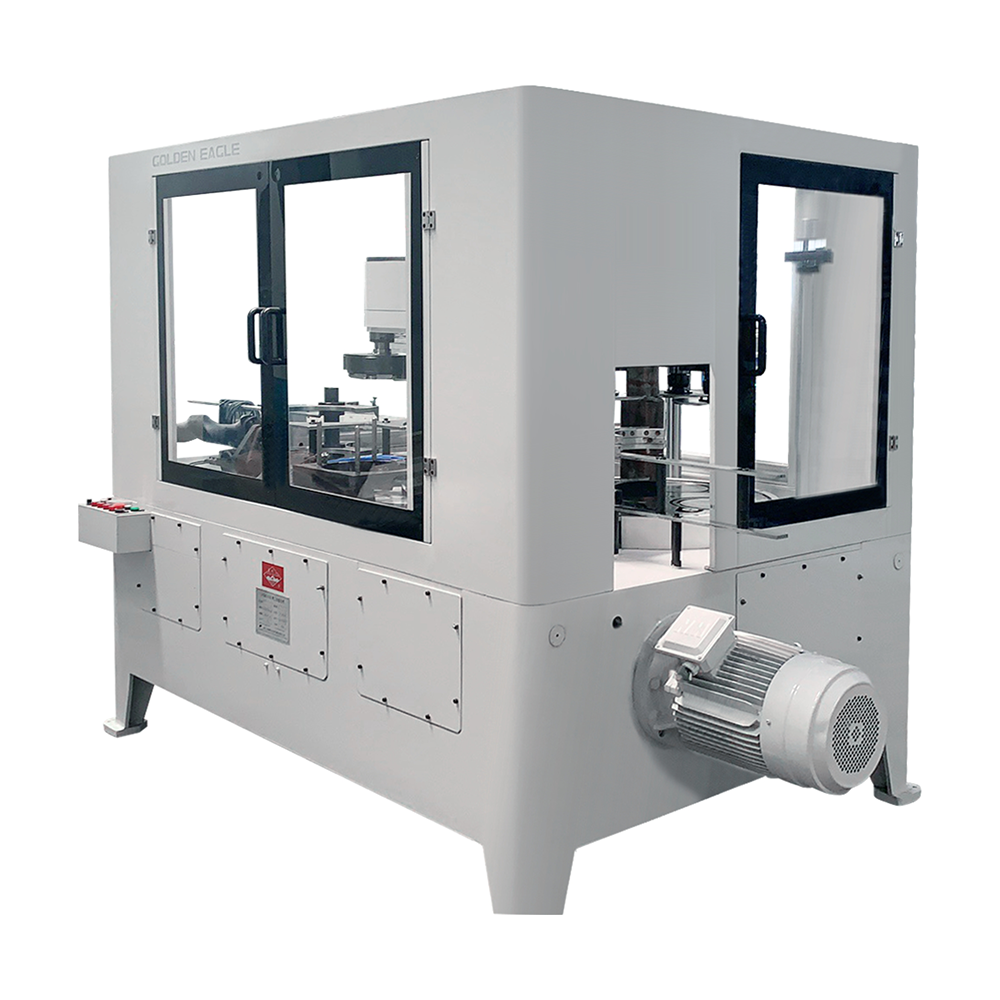
A 製缶機 ほとんどの金属包装工場では単一のユニットではありません。スリーピース缶ラインは、コイル状または板金から始まり、漏れ検査済みの継ぎ目のある缶で充填の準備が整った状態で終わる一連のステーションです。主なフローは次のとおりです。
各ステーションには独自の品質パラメータがあります。溶接工は継ぎ目の強度と重なりの一貫性を決定します。フランジャーはフランジの幅とカールの状態を制御します。シーマーは全周にわたって特定のシームクリアランスを保持する必要があります。上流ステーションの変更は下流に伝播するため、統合マシンは個々のステーションの速度ではなく、完全なシステムとして評価されます。
1978 年以来 10,000 台以上の缶および缶詰機械を製造してきた浙江金英食品機械など、長い生産の歴史を持つサプライヤーは、通常、一連のシーケンス全体を整合ステーションとして供給します。これにより、互換性のない転送高さ、タイミング、制御信号を備えた異なるメーカーの機器を接続するというエンジニアリング上のリスクが排除されます。
通常、購入者はいくつかの構成を比較します。以下の表は、主なタイプとそれぞれがどこに当てはまるかをまとめたものです。
| 構成 | 代表的な用途 | 主な利点 |
|---|---|---|
| シングルステーション結合器 | 粉ミルク缶、生産期間が短い | コンパクトな設置面積と迅速なフォーマット変更 |
| ダブルステーションコンバイナ | より高い生産量の需要がある粉乳缶 | 1 つの搬送システムでバランスの取れた 2 つの成形ステーション |
| 3ステーションコンバイナ | 食品および飲料缶、中~高生産量 | 安定したボディ搬送による高いスループット |
| 4ステーション結合器 | 食品および飲料缶、大量ライン | 1 台のマシンからの最大統合出力 |
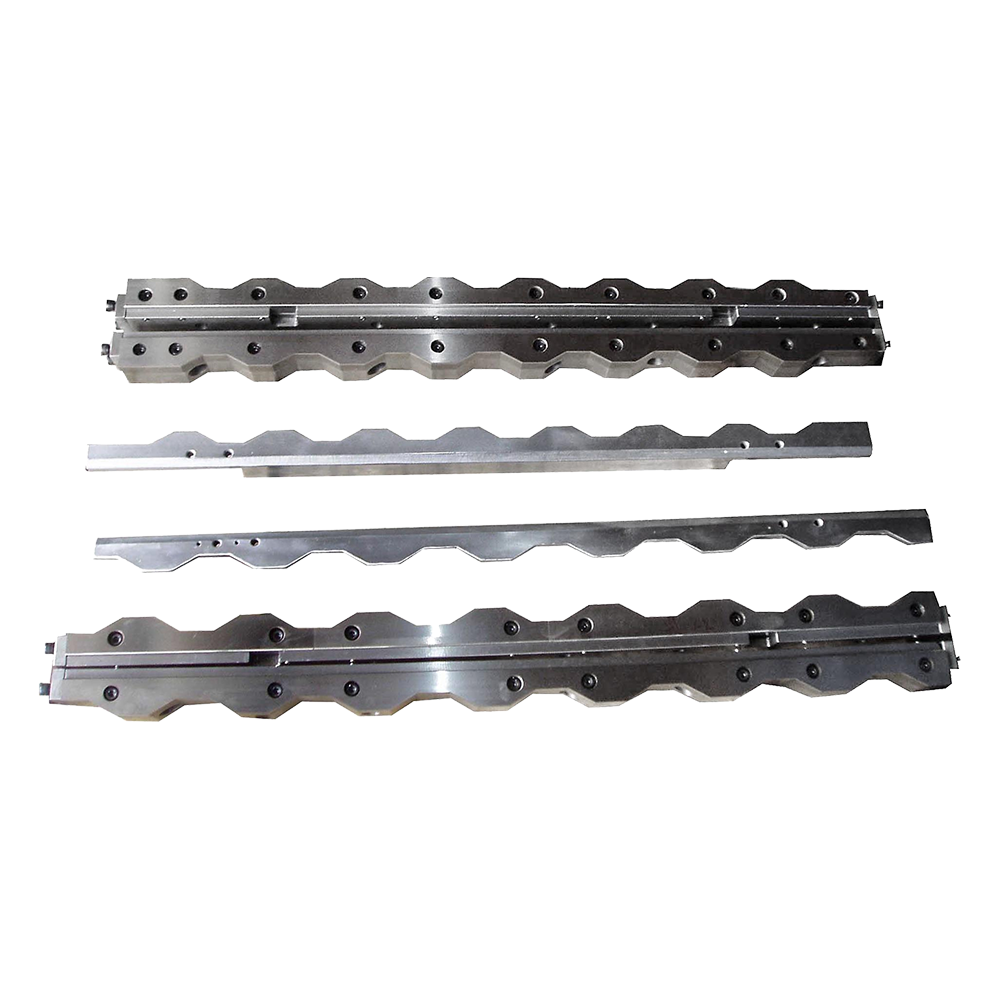
| スタンドアロン缶ボディ溶接機 | 1 つのラインで複数の缶の高さを生産するプラント | さまざまな寸法に合わせた溶接ツールの迅速な切り替え |
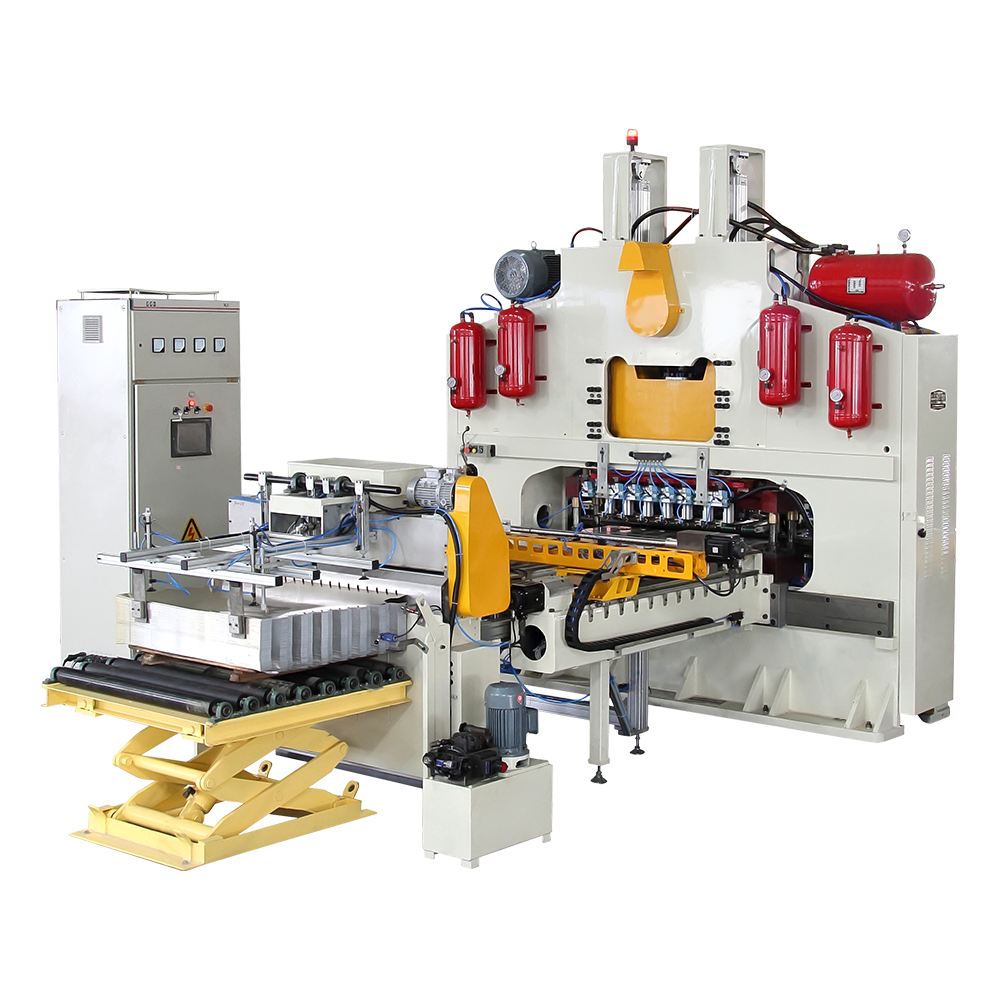
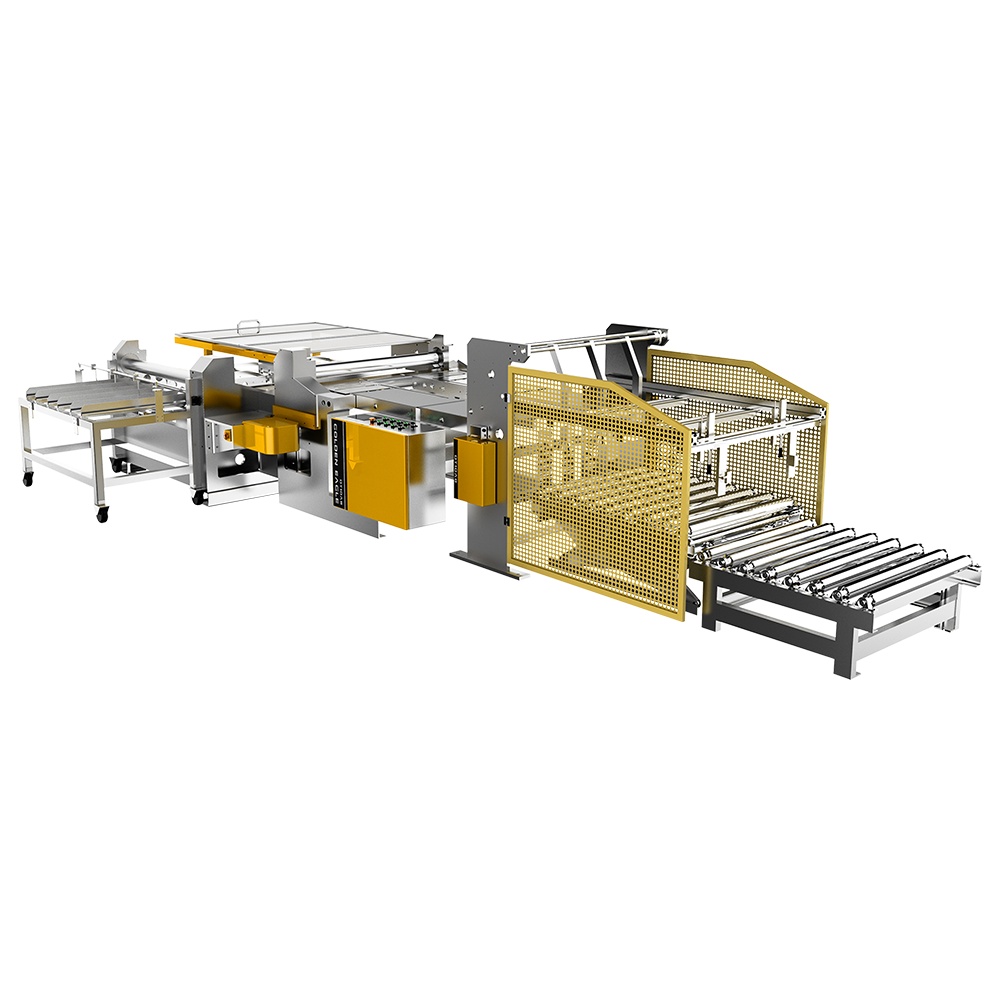
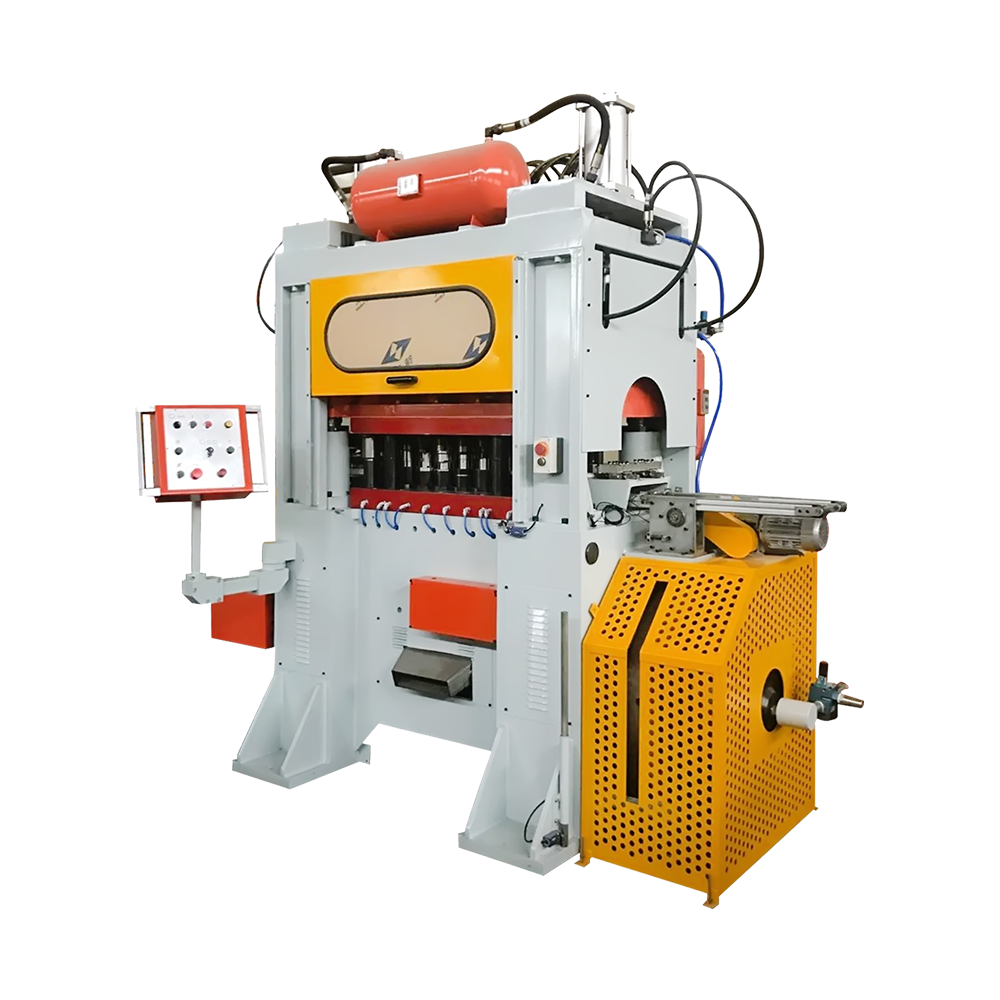
エンドカバーの製作も同様に重要です。別のエンド カバー ラインで蓋を形成し、シール剤を塗布して乾燥させます。イージーオープンエンドを作成する場合は、加工プレスと修復後のコーティングおよび乾燥機も必要です。計画中にエンド カバーの容量を忘れた購入者は、缶ボディのラインがカバーのラインを超えており、後で修正するのに費用がかかるボトルネックが発生していることに気づくことがよくあります。
定格出力は見積書で最も目立つ数値ですが、最も重要な数値ではありません。代わりに次の基準を使用し、それぞれの値を書面で要求してください。
機械を比較する前に、フランジ幅、本体オーバーラップ、継ぎ目クリアランス、およびエンドカールの許容限界を定義します。顧客がダブルシームの分解検査を行う場合、機械は受け入れ試験中だけでなく、生産シフト全体にわたって厳しい許容誤差を維持する必要があります。
週に複数の缶の直径または高さを稼働するプラントの場合、最高速度よりも切り替え時間の方が重要になる場合があります。ダイセット、シームロール、トランスファーレールの切り替えにどれくらい時間がかかるか、また切り替えシステムが供給範囲に含まれているかどうかを尋ねてください。
缶本体が異なれば、使用する板厚、質質、コーティングの種類も異なります。機械の定格範囲が現在の金属仕様と次に必要となる可能性のある金属仕様の両方をカバーしていることを確認してください。
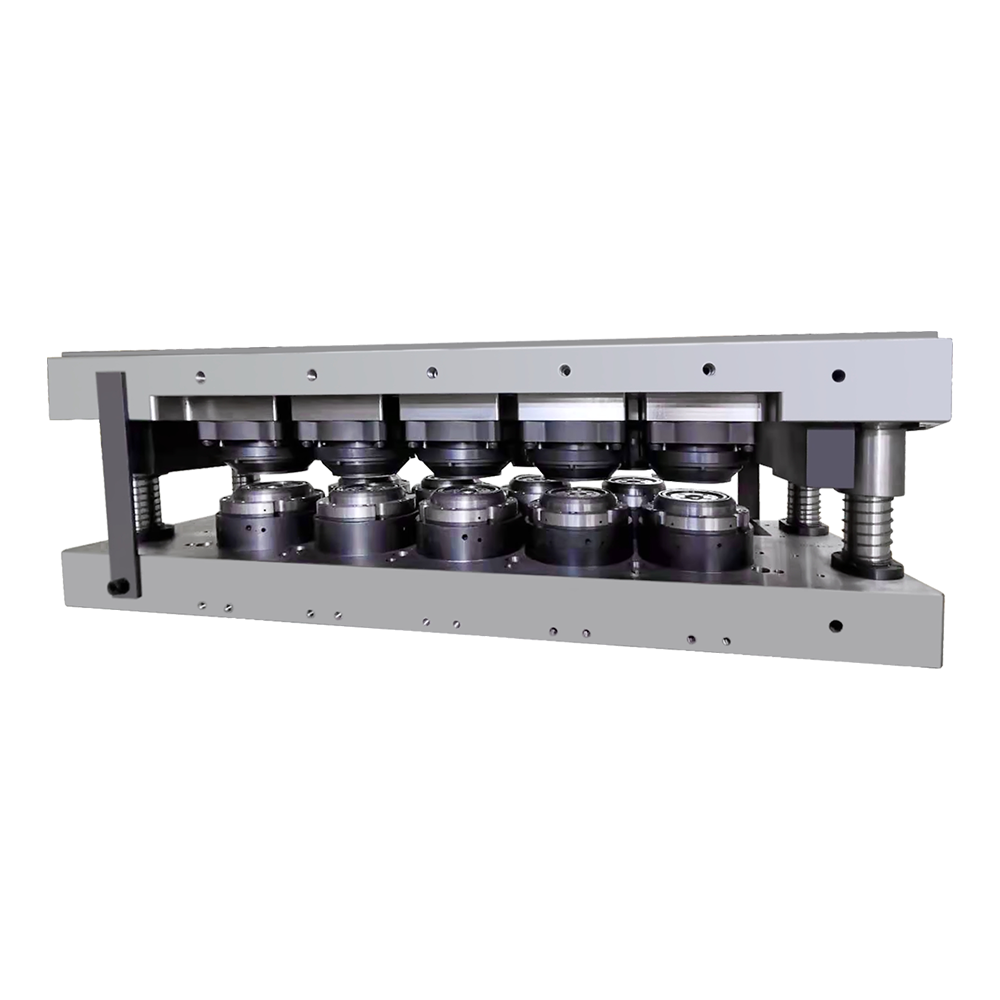
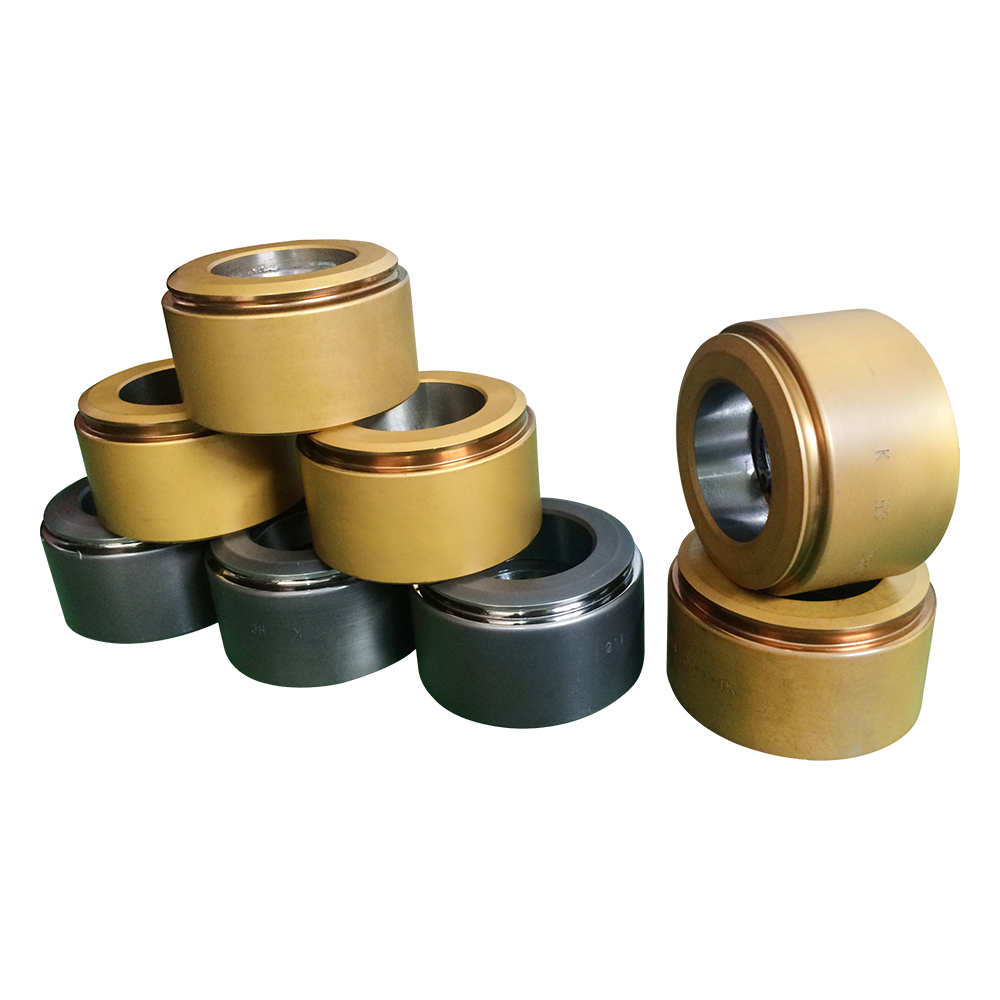
ダイス、シームロール、ウェルドロールは摩耗します。寿命の短い工具を備えた低価格の機械は、2 年で価格の優位性を失う可能性があります。ストローク数または缶数での工具寿命、および各交換部品のコストと納期を問い合わせてください。
定格速度は、材料を継続的に供給し、完成した缶をすぐに取り出すことを前提としています。上流または下流の機器がそれを実現できない場合、実際のスループットは低下します。サプライヤーは、シフトパターン、供給方法、梱包配置から有効容量を計算できます。
構成の選択が潜在的な出力にどのように影響するかを理解するには、以下の相対容量指数を比較してください。数値はダブルステーション コンバイナーを 100 として正規化されているため、絶対的なマシンの仕様ではなく比率が示されています。
グラフ 1. ダブルステーション = 100 に正規化された、マシン構成別の相対容量指数。
より大きな構成を選択することは、ラインに材料を供給し続け、追加のシフトのために人員を配置し続けることができる場合にのみ経済的です。市場の需要が徐々に増大する場合、最初の 1 年間は 60% の使用率でアイドル状態になる 4 ステーション モデルよりも、転送容量に余裕のある 3 ステーション コンバイナの方が賢明である可能性があります。
缶あたりのコストが最終的な決定基準となります。これには、いくつかのコンポーネントが含まれています。
平均スクラップ率が 1.5% ではなく 4% の機械は、サプライヤー間の初期価格差よりも 10 年以上のコストがはるかに高くなります。ラインバランスは別のリスクです。ボディ溶接機の定格速度がフランジ加工ステーションの速度より高い場合、バッファを追加しない限り、超過容量は使用できません。サプライヤーに各機能ステーションの速度定格を問い合わせ、マシンにステーション間のバッファリングまたは電子同期が統合されているかどうかを確認してください。
ここでは、さまざまな種類の製品にわたる長期にわたるサービス経験が重要です。食品、飲料、粉ミルク、エアゾール、化学薬品の缶ラインに数千台の機械を納入してきたサプライヤーは、単一タイプの機械のみを提供するサプライヤーよりも、トレードオフのバランスについてアドバイスすることができます。
購入契約に署名する前に、サプライヤーに次の点を確認してください。
1978 年から缶製造機を製造し、350 人以上の訓練を受けた従業員を雇用している浙江金英食品機械のように、長い製造の歴史を持つサプライヤーは、新旧のモデルの摩耗部品のより広い在庫を維持していることがよくあります。これは、予期せぬシームロールの故障によりラインが停止した場合に、実際的な利点となります。
ヨーロッパ、アジア、アフリカ、南北アメリカへの輸出も別のシグナルです。さまざまな気候、金属サプライヤー、メンテナンス文化にまたがって稼働する機械は、設計の堅牢性を示しています。それでも、植物はそれぞれ異なります。見積もりを依頼する前に、実際の缶の図面、金属仕様、目標速度をサプライヤーに送信し、互換性のリスクについてコメントを求めてください。
1978年に設立された同社は、国内外で有名な企業の最大の機械の1つです。
製品カテゴリ