2026-09-17
最近、缶詰食品メーカーから 330 ml 飲料缶のラインの見積もりを依頼されました。彼らの最初の質問は価格についてではありませんでした。問題はスピード、つまり毎分缶数、二交代制の信頼性、そして予算上のスクラップ率でした。これらは、始めるのに適切な質問です。
まず結論として、缶のサイズと材質、シフトごとの生産量、充填ラインに必要な継ぎ目とコーティングの品質に基づいて製缶機を選択します。自動化レベル、ツール、アフターサポートはこれら 3 つの後に続きます。この記事では、缶ラインの利益を維持するための機械の種類、成形および溶接プロセス、コスト要因、メンテナンスの習慣について説明します。
製缶機は、コーティングされた鋼板 (通常はブリキ) を完成した金属容器に加工します。ほとんどの食品および飲料工場では、スリーピース ラインが使用されています。機械は平らなブランクを切断し、円筒形に曲げ、サイドシームを溶接し、溶接部分に保護ストライプを適用します。次に、シームステーションが下端と蓋の上で回転できるように本体にフランジを付けます。単一のディスクからカップを抽出する 2 ピース ラインは、一部の飲料やエアゾールの形式に適していますが、缶詰、粉乳、化学製品では依然として 3 ピース生産が主流です。これは、短期間の生産や頻繁なサイズ変更に容易に適応できるためです。
完全なラインは 4 つのステージをカバーします。
メーカーは複数の操作を 1 つのプレスに組み合わせているため、マシンにはステーション数で名前が付けられています。単一ステーション、2 ステーション、3 ステーション、または 4 ステーションのコンバイナは、1 サイクルで多くの操作を実行し、ステーション数は 1 分あたりの出力と床面積に直接影響します。
製缶機は、製造するコンテナと、1 台のプレスに含まれる成形ステーションの数によってグループ化されています。最初にマシン ファミリを選択します。次に、そのファミリー内の速度とツールを確認します。
これらは、果物、野菜、魚介類、肉、ソフトドリンク用の丸いブリキ缶を製造します。 3 ステーションのコンバイナーは、折り曲げ、フランジを付け、ボディを 1 つのシーケンスで形成します。 4 ステーションのコンバイナーではネッキングが追加され、上部の直径が小さくなるため、より小型で安価な蓋を使用できるようになります。ネッキングにより蓋の材料は節約されますが、工具の複雑さが増すため、3 ステーションと 4 ステーションのどちらを選択するかは、コストと柔軟性を考慮して決定します。
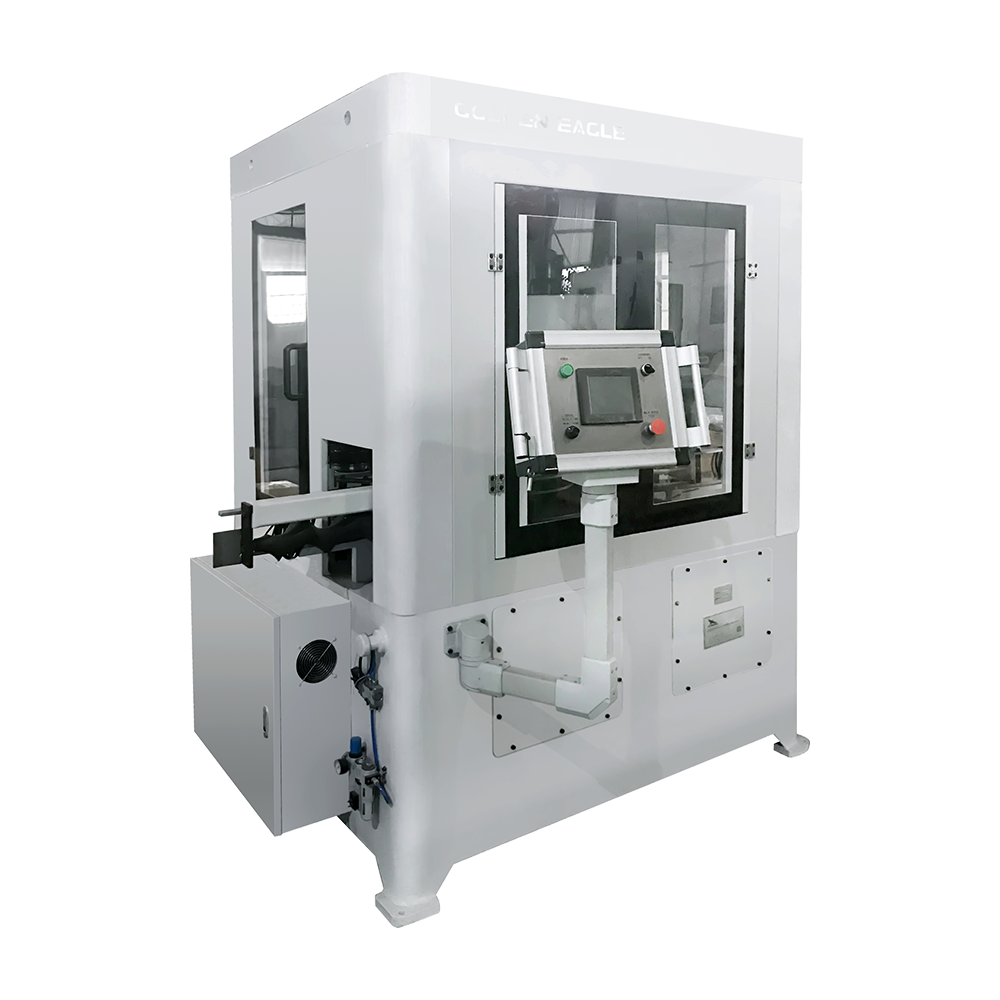
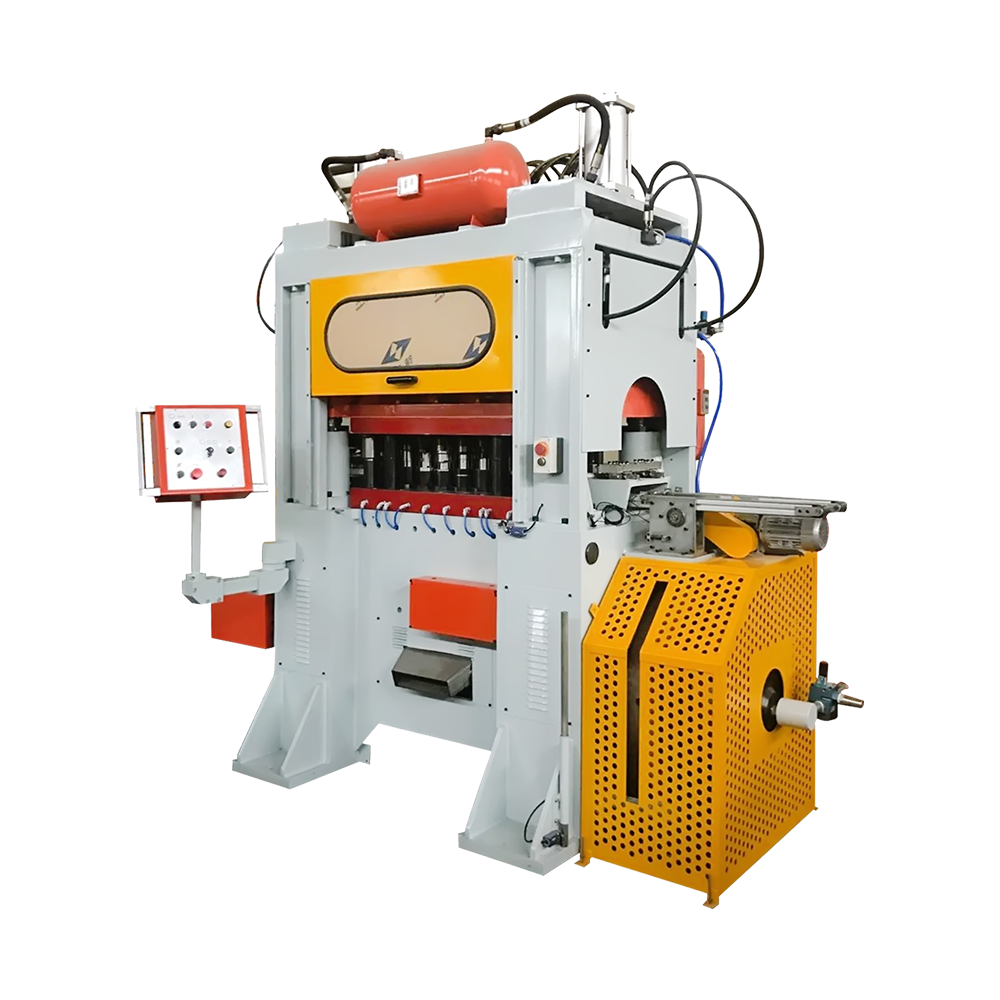
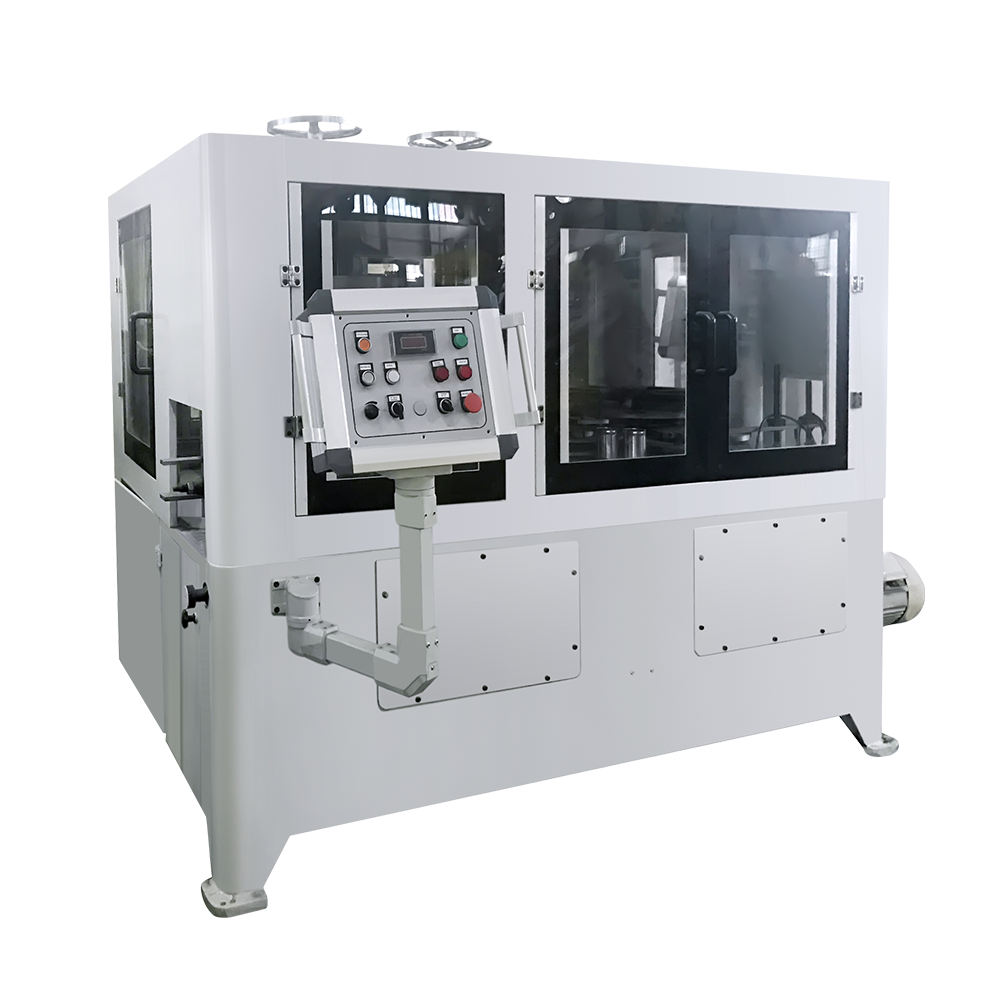 高性能ネッキングフランジ加工ビード製缶機 この自動 8 ヘッド コンバイナーは、D52 ~ 99 mm の食品缶のネッキング、フランジ加工、ビーディングを処理します。サイズ範囲が狭いため切り替えが少なく、継ぎ目の完全性が重要な場合に最適です。 製品を見る→
粉ミルク缶は大口径の容器で、通常は鮮度を保つために窒素置換されています。縫い目はガスを保持する必要があり、ボディの寸法は長時間のランニングでも安定していなければなりません。缶サイズの範囲が狭く、切り替えがまれであるため、このセグメントではシングルステーションおよびダブルステーションのコンバイナが主流です。
エアゾール缶は内圧下で動作するため、肉厚の一貫性と溶接の品質が重要です。エアロゾル ラインは通常、ボディ溶接機とコーンまたはドームの上部を形成するパンチを結合します。円錐の成形力は平坦な端の場合よりも高く、破裂試験は通常の生産管理の一部になります。
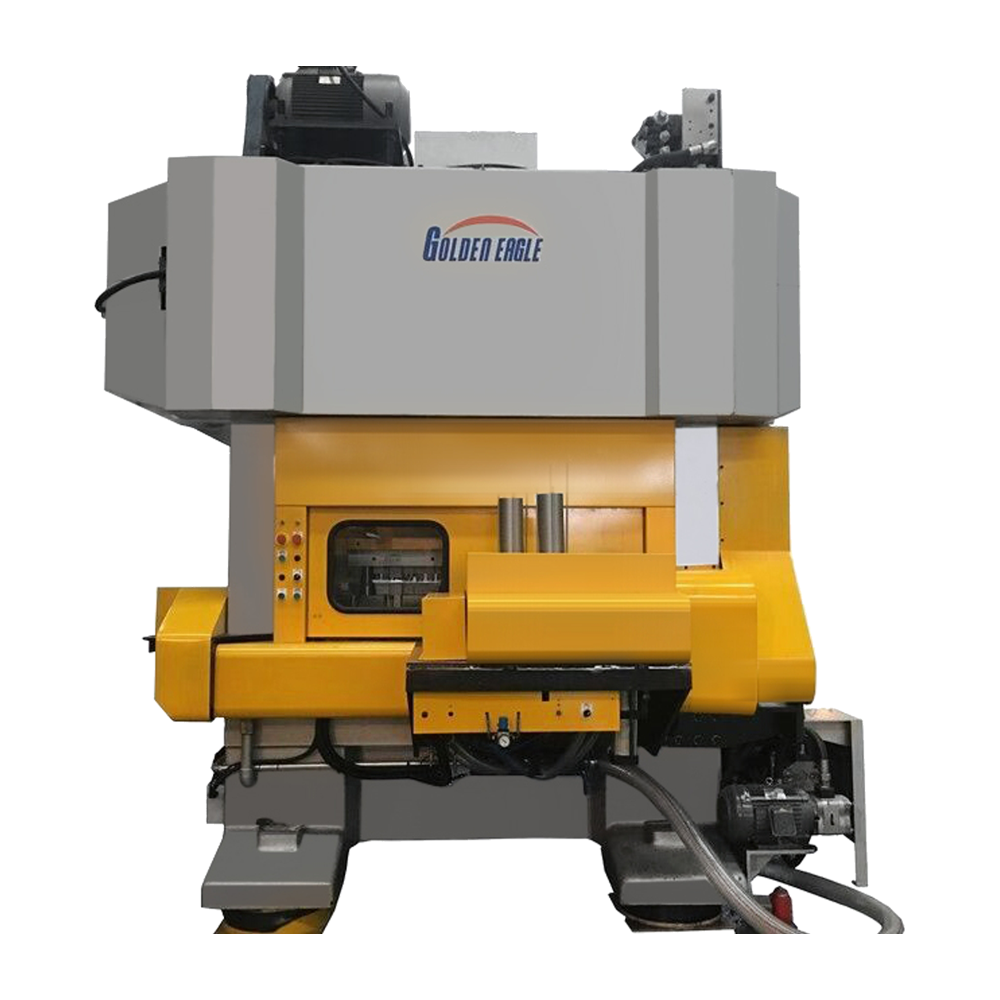
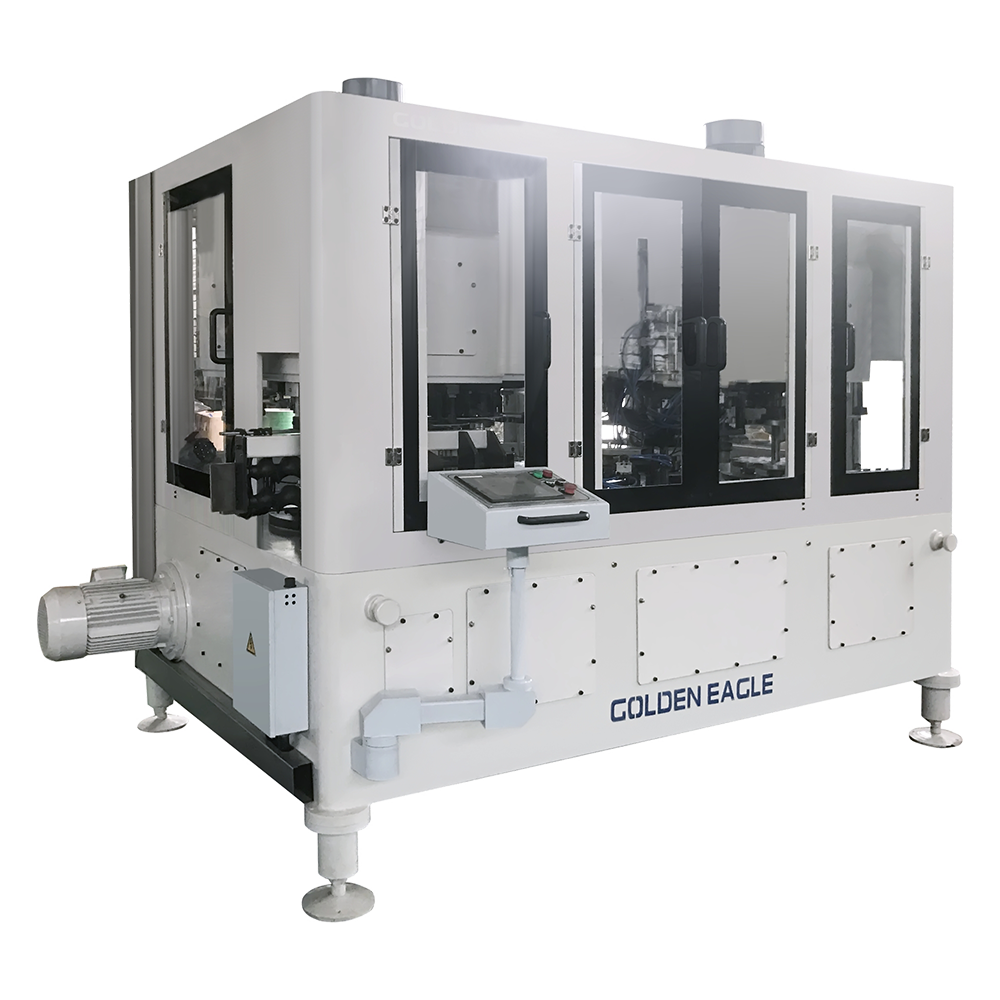 成形パンチ付き高速エアゾール缶生産ライン この自動ラインは、高さ 320 mm までのエアゾール缶のネッキング、フランジ加工、ビーディング、シーミングを組み合わせたもので、強力なコーン成形用の CNC 制御パンチを備えています。 製品を見る→
化学薬品の缶には、塗料、潤滑剤、シンナー、農薬が入っており、多くの場合、厚いブリキ板で梱包されています。化学物質の含有量はほとんどの食品よりも腐食性が高いため、より大きな成形能力と厚いシートに合わせた溶接設定が必要です。
端と蓋は、製造に最も要求が厳しい製品です。エンドカバーラインがシェルをスタンプし、EOE 変換プレスがスコアラインを形成し、タブをリベットで固定し、リングをエンボス加工します。金型の小さな摩耗は、開口性能の低下としてすぐに現れます。蓋のリードタイムは缶本体よりも長いことが多いため、蓋を独自に製造する生産者は、一般的な供給ボトルネックを回避できます。
| マシンファミリー | 作成できるフォーマット | 代表的なデザイン | 一般的なエンドユーザー |
|---|---|---|---|
| 食品と飲料のコンバイナー | 丸型スリーピース缶 | 3 ステーションまたは 4 ステーションのコンバイナ | 缶詰工場、飲料充填業者 |
| 粉乳コンバイナー | 大型丸型ガス密缶 | シングルステーションまたはダブルステーションコンバイナ | 乳製品および乳児用粉ミルクの包装業者 |
| エアゾールライン | 耐圧エアゾール缶 | ボディ溶接機とコーンおよびドームプレス | パーソナルケア、家庭用、技術用エアロゾル |
| 化学薬品缶ライン | ヘビーゲージ丸缶 | 強化プレスと大電流溶接機 | 塗料、潤滑剤、農薬 |
| エンドカバーとEOEライン | シェルとイージーオープンエンド | エンドプレス+コンバージョンプレス | 缶詰工場や食品生産者は独自の蓋を運用しています |
スリーピース ラインは固定された順序に従います。これを理解すると、見積もりの比較が容易になり、メンテナンスの計画も立てやすくなります。この順序は、ほとんどの食品、飲料、粉ミルク、化学薬品の缶ラインに適用されます。
コンバイナー機械では、これらのステップのいくつかが 1 台のプレス内で行われるため、コンバイナー ラインは個別の専用機械に比べてスペースが少なく、必要なオペレーターも少なくなります。トレードオフは、より複雑なツールです。ステーション内の 1 つの障害が結合器全体を停止します。
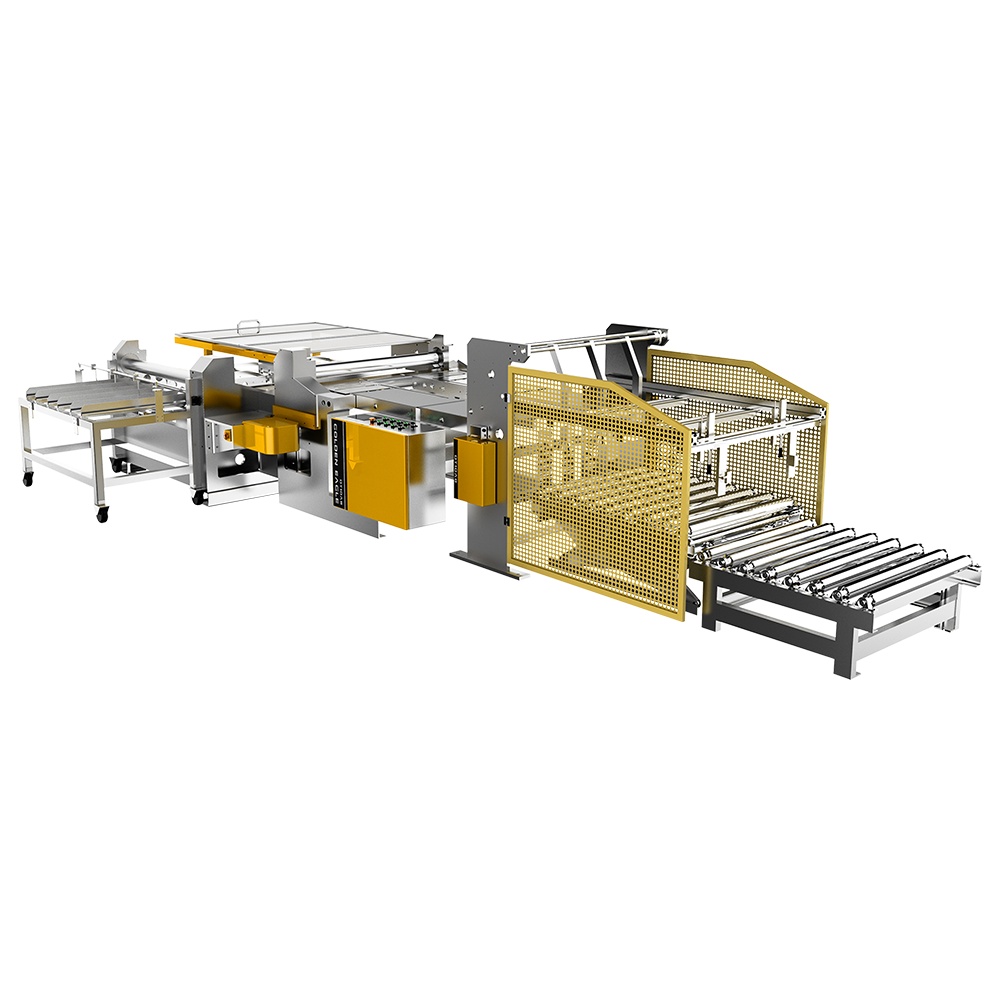
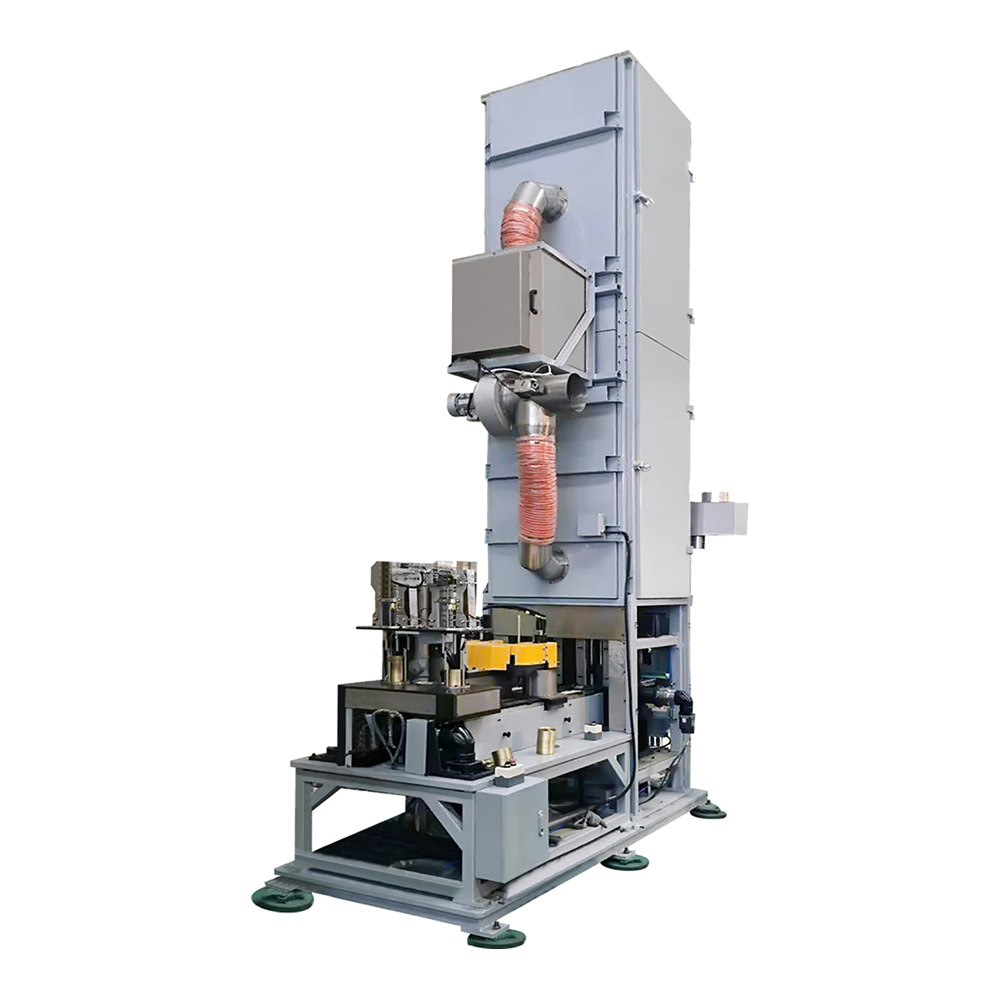
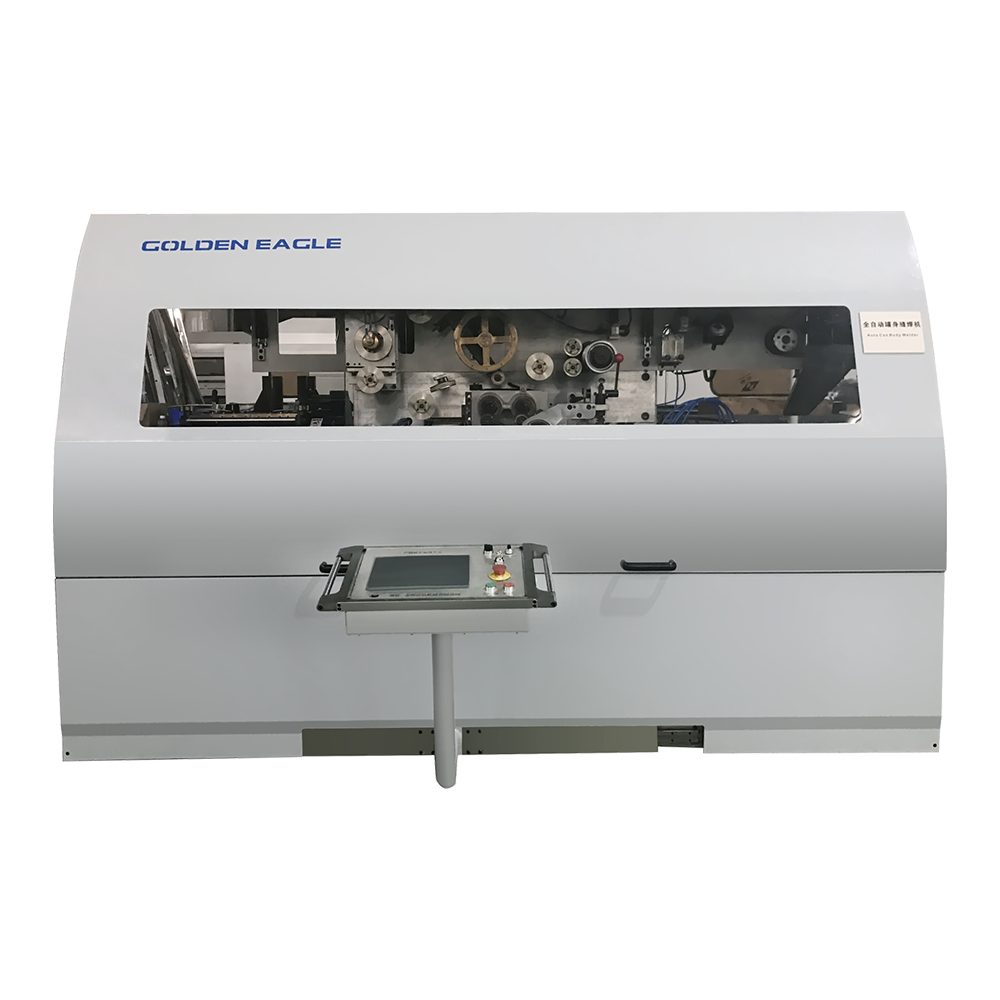 500cpm GT10C-500 自動缶体溶接機 自動缶溶接機高速ブリキ缶溶接機 製品を見る→
マシン ファミリを選択したら、5 つのフィルターを評価します。これらはブランドの評判よりも重要であり、注文に署名する前に確認できます。
段階的に選択するには、次の手順に従ってください。 適切な製缶機の選び方に関するガイド 見積もりを依頼する前に。
機械の価格は投資の一部にすぎません。完全なセットアップには、コンバイナーまたは個別のプレス、ボディ溶接機、サイドストライプのコーティングと乾燥、エンドカバーラインまたは EOE ライン、各缶サイズの工具交換、設置、トレーニング、および摩耗部品の初期在庫が含まれます。主要なマシンの価格ではなく、全製品の範囲を比較してください。
コストを最も大きく左右するのは次の 4 つの要因です。
比較に役立つのは、機械あたりのコストではなく、生産される缶 100 万個あたりのコストです。スクラップが少なく、切り替えが短く、少し高価なラインは通常 2 年以内に回収できます。
製缶機は、溶接電流とコーティング化学薬品を備えた機械プレスです。予期せぬ停止のほとんどは、縫い合わせロールの磨耗、スリッターブレードの汚れ、溶接電極の調整不良、潤滑剤の不足など、いくつかの同じ場所から発生します。単純なスケジュールを設定すれば、そのほとんどは回避できます。
シフトごとのスクラップ数を記録します。通常、スクラップ率の上昇は工具の摩耗の最初の兆候です。私たちの 製缶機のメンテナンスノート これらのチェックについて詳しく説明します。
缶の寸法、シートの厚さとコーティング、シフトごとの対象缶数、蓋の形式、予定されているサイズ変更のリストなど、1 ページの仕様でプロジェクトを開始します。それを上記のマシン ファミリと照合し、署名する前に生産量、スクラップ率、ツールのサポートをサプライヤーと確認してください。この方法で選択されたラインは、ネームプレートの速度を維持し、継ぎ目の品質を維持し、予測可能な缶あたりのコストを長年にわたって実現します。
1978年に設立された同社は、国内外で有名な企業の最大の機械の1つです。
製品カテゴリ