2026-10-08
シームローラーの圧力が 0.02 mm 異なると、500 cpm のブリキ缶ラインの漏れ率が 3 パーセントになる可能性があります。これが、ブリキ缶製造機という言葉の背後にある現実です。それは単一のユニットではなく、公差を維持する必要がある成形、溶接、コーティング、ネッキング、および縫い合わせステーションのチェーンです。実際的な結論は単純です。価格を比較する前に、機械の定格缶直径範囲、ブリキの厚さの範囲、継ぎ目の品質管理、および切り替え方法を実際の製品構成と比較してください。
この記事では、各段階で何が行われるのか、どのマシン構成がどの出力ターゲットに適合するのか、そして購入者がインストール後に最も損失を被るのはどこなのかについて説明します。
ブリキ缶製造機は、平らなブリキのコイルから始まり、密封されテストされた缶で終わる一連の作業をカバーします。各段階では、次の段階で吸収する必要がある許容誤差が追加されます。本体の直径が 0.05 mm ずれた場合でも、シーム ステーションでシームを閉じることはできますが、重なりが不均一になり、漏れのリスクが高まります。
機械の定格速度は、上流と下流の機器がそれに一致する場合にのみ役に立ちます。 150 cpm のシーマーに 300 cpm の溶接機を供給すると、生産性が向上するのではなく、バッファーの問題が発生します。
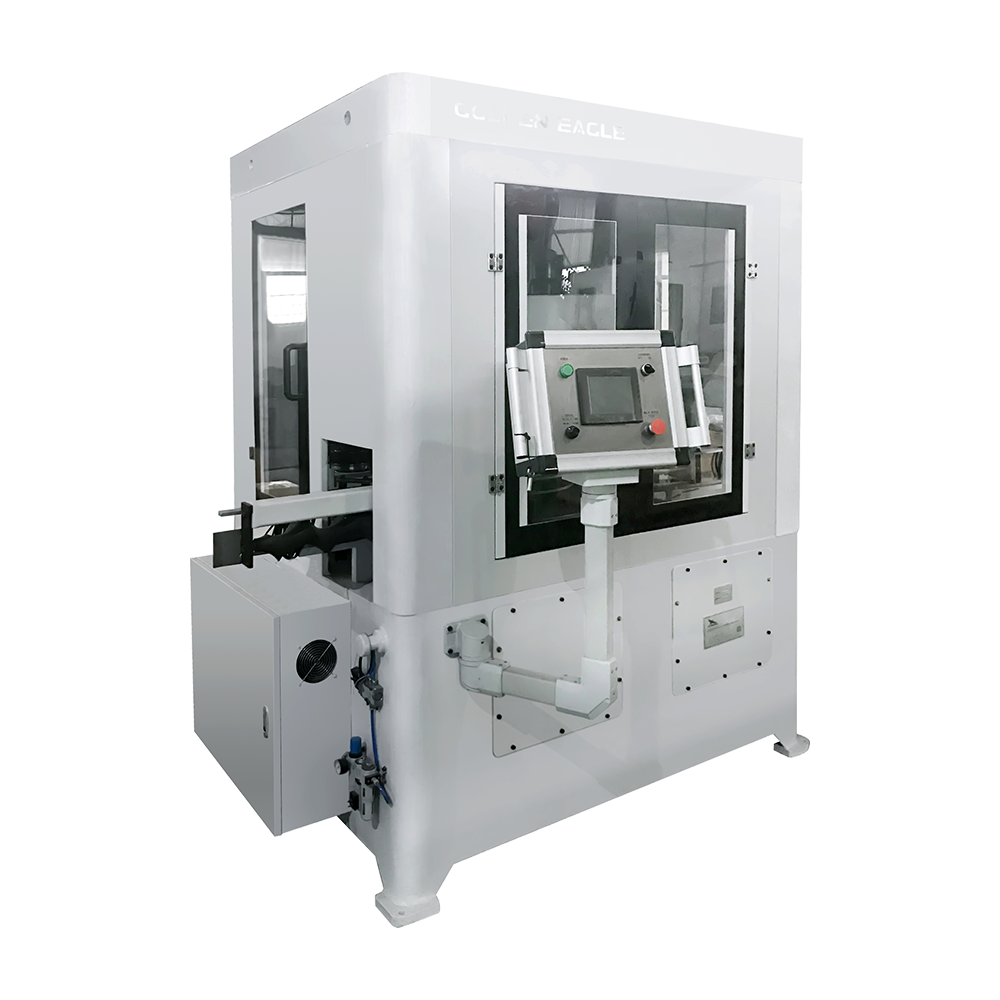
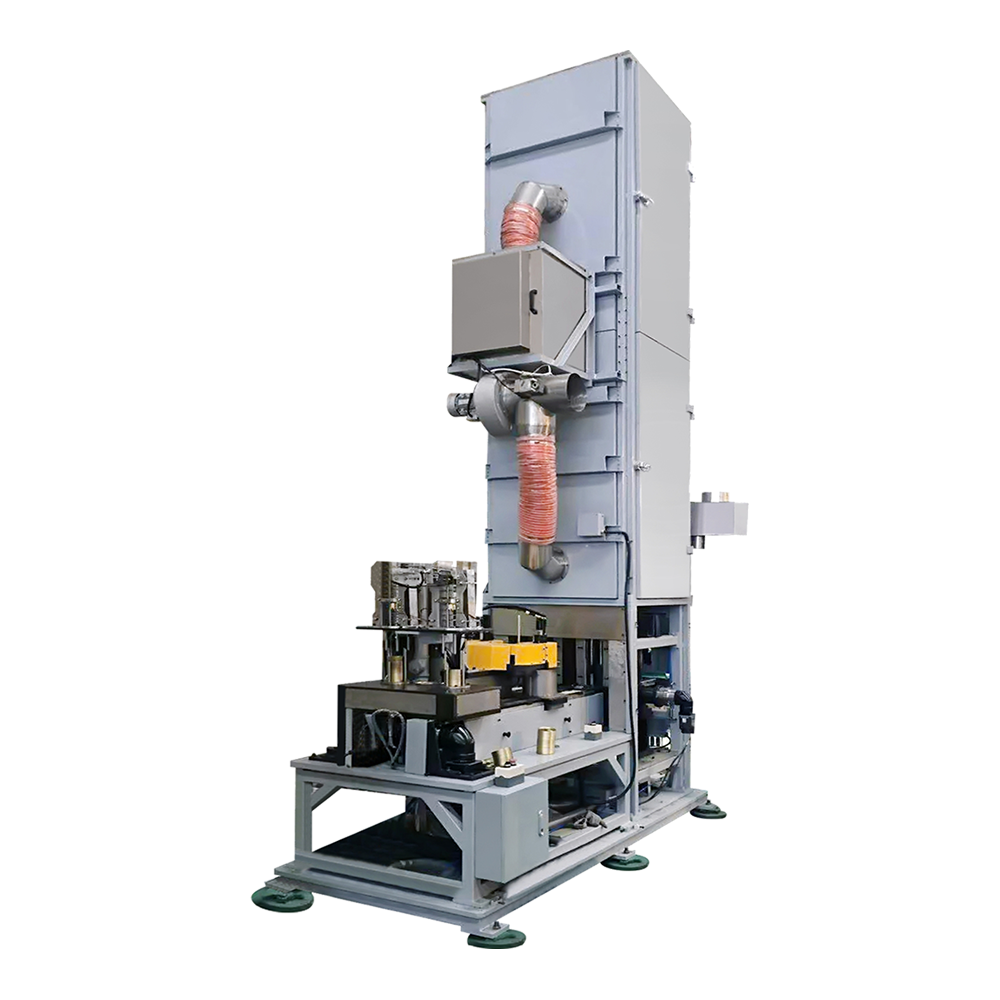
シングルステーション機械は、通常、少量または不規則なサイズの缶に対して、一度に 1 つの操作を実行します。 3 ステーション コンバイナは、ネッキング、フランジ加工、シームを 1 つのフレームに組み込んでおり、床面積と取り扱い上のダメージを軽減します。 4 ステーション コンバイナは、ビーディングまたは 2 番目のフランジ加工ステップを追加し、高速での飲料および食品の缶に一般的です。
食品または飲料の缶のラインの場合、多くの場合、3 ステーション コンバイナーが実用的な出発点になります。ドライブと工具に応じて、約 52 mm ~ 200 mm の缶直径と 120 ~ 300 cpm の速度に対応します。
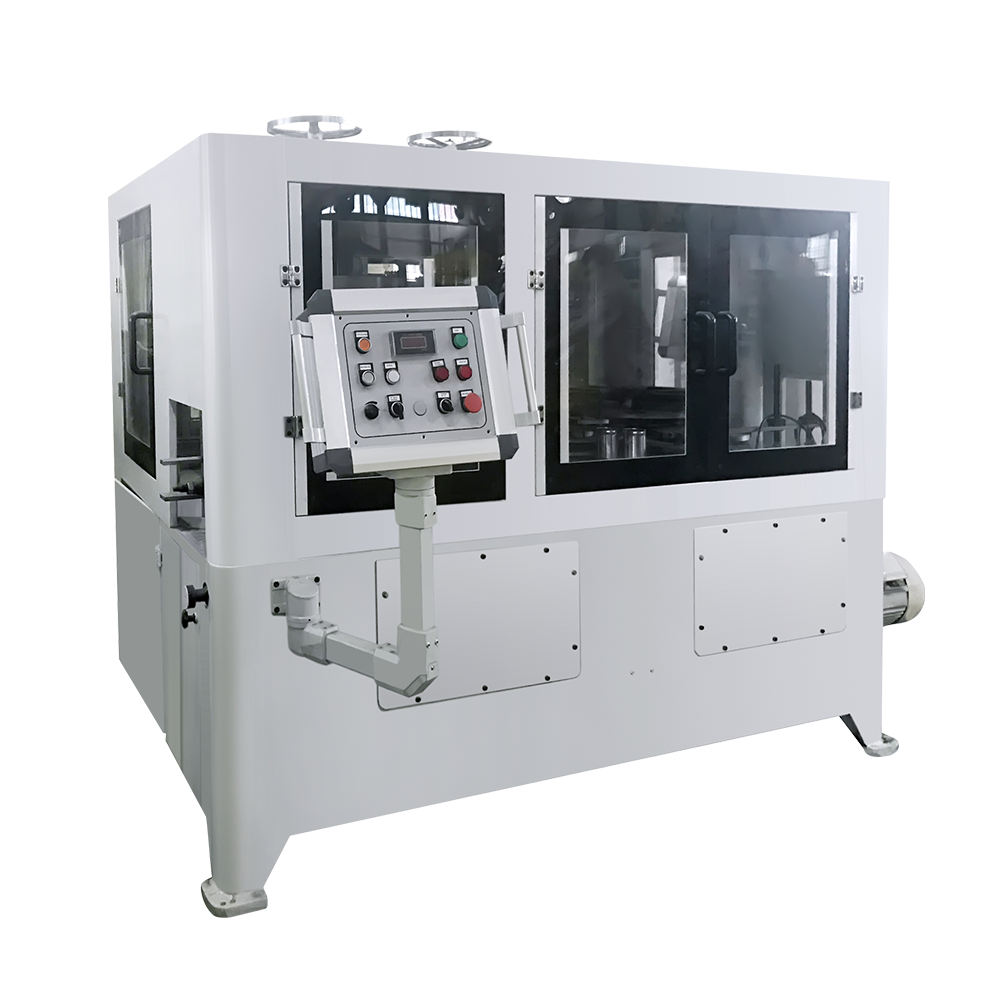 自動ネッキングフランジングビードコンビネーション缶製造機 食品および飲料缶のライニング装置では、さまざまな缶サイズに対応する複数のヘッドと速度構成を備えた、自動ネッキング、フランジ加工、ビーディング加工が行われます。 製品を見る→
製品混合物に背の高い缶が含まれている場合、または継ぎ合わせ前にビード加工が必要な場合は、4 ステーションのコンバイナーが 2 台目の機械を使用せずに追加の成形ステーションを追加します。また、ボディの長さが頻繁に変化する場合でも、縫い目の重なりを一定に保つことが容易になります。
 4ステーションネッキングフランジングビードシーム製缶機 継ぎ目の前に背の高い缶やビード用の成形ステーションを追加し、本体の長さが変化しても継ぎ目の重なりを維持するのに役立ちます。 製品を見る→
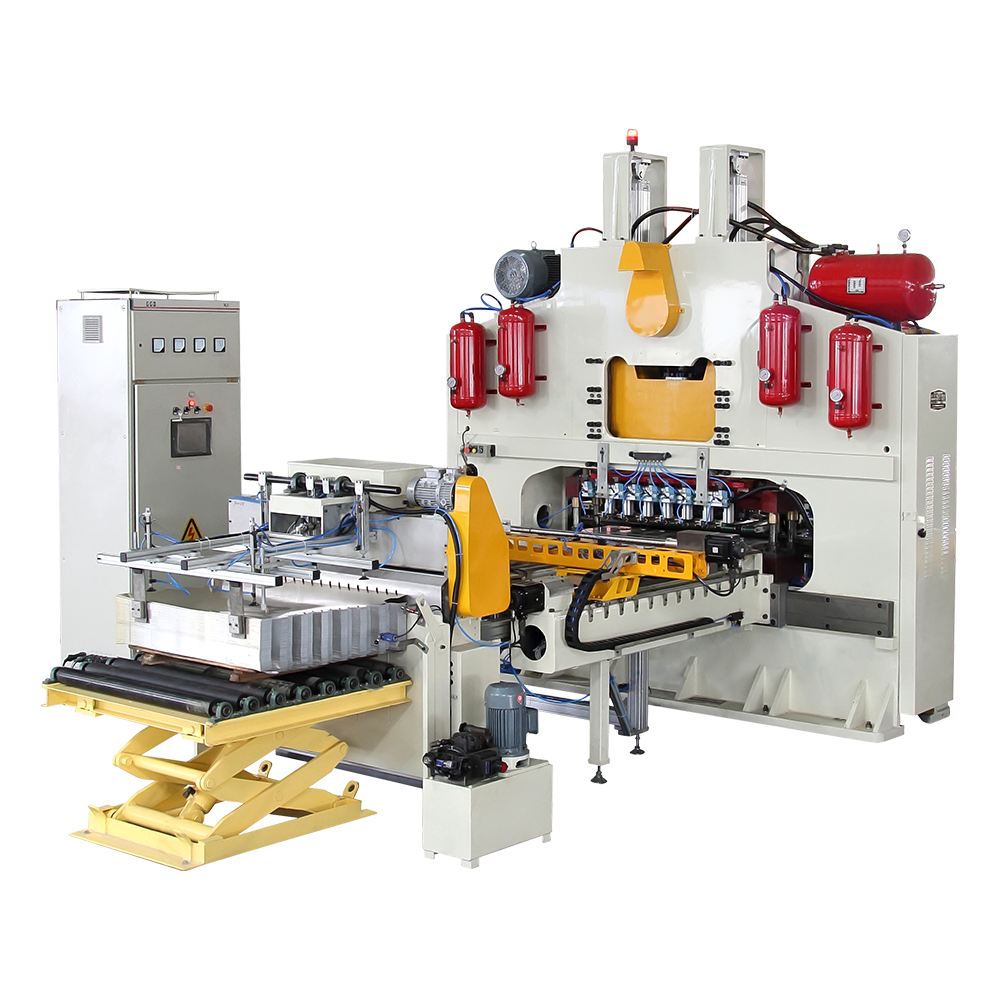
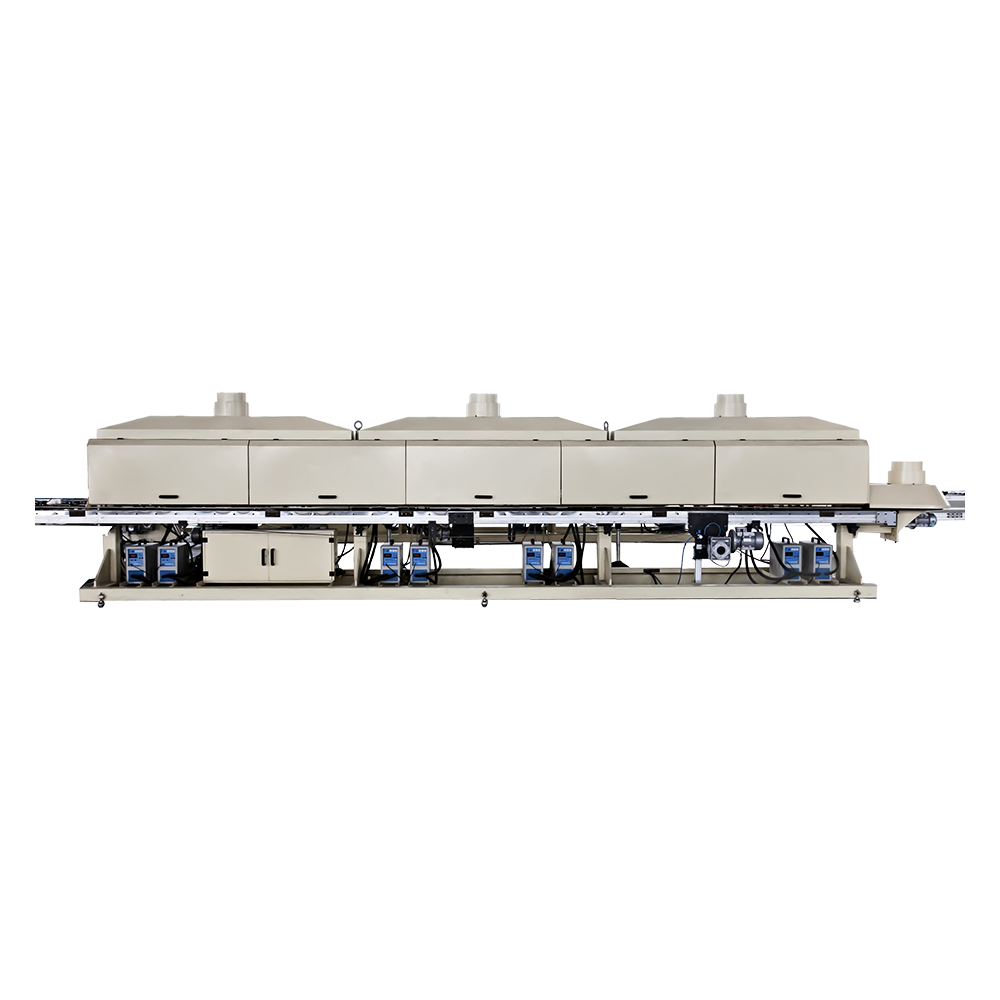
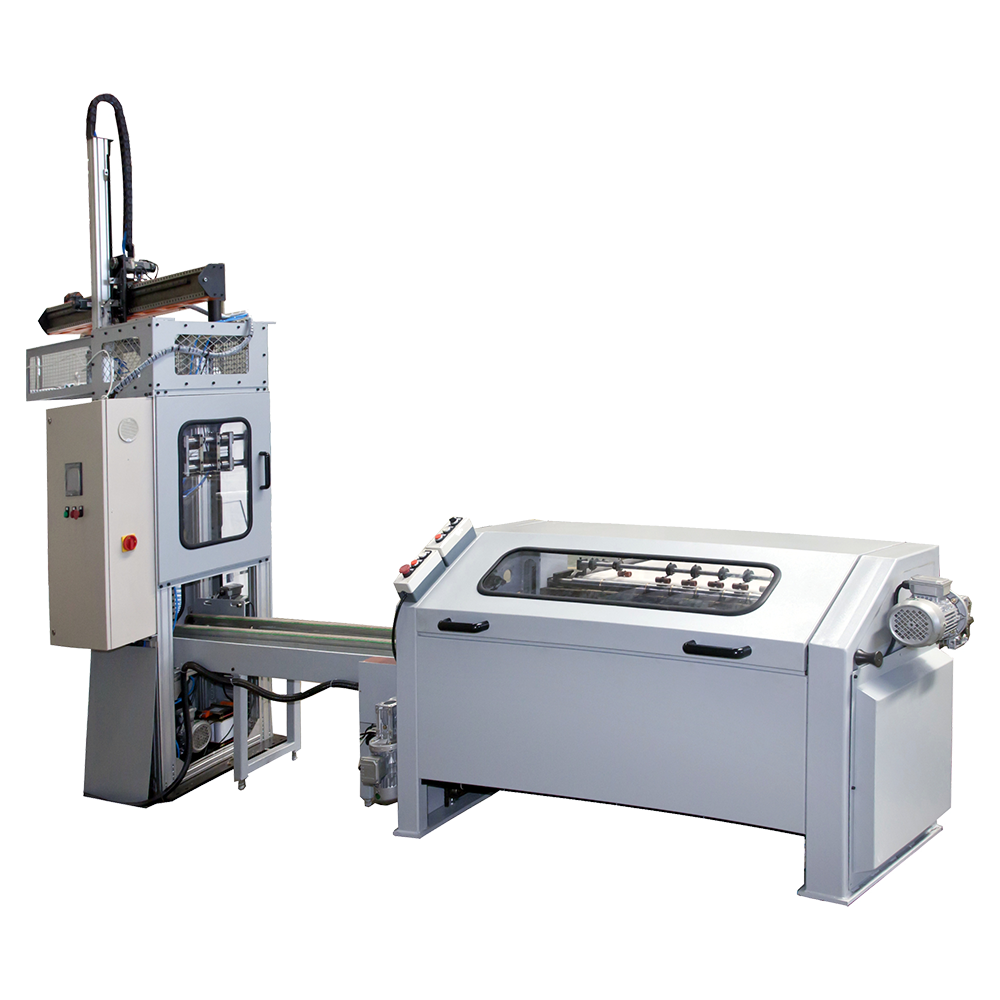
溶接はもう 1 つの重要な単位です。 500 cpm の自動缶体溶接機は、銅線電極と制御されたオーバーラップを使用して、コーティング、ネッキング、およびシーム処理に亀裂を発生させることなく耐えることができるサイドシームを生成します。
 GT10C-500 ブリキ缶用自動缶胴溶接機 ブリキ缶ボディ用の高速自動シーム溶接機。500 cpm の出力と銅線電極を備え、一貫したサイドシームを実現します。 製品を見る→
以下の表は、3 つの一般的な構成を比較しています。数値は目安であり、缶のサイズとブリキの仕様に関するメーカーの実際のテストデータと照らし合わせて確認する必要があります。
| パラメータ | 半自動ライン | 自動結合器 | 高速回線 |
|---|---|---|---|
| ブリキの厚さ | 0.20~0.38mm | 0.15~0.35mm | 0.14~0.30mm |
| 缶の直径 | 52~180mm | 52~200mm | 52~300mm |
| 定格速度 | 30-60cpm | 120-300cpm | 300-600cpm |
| 切り替え時間 | 2~4時間 | 45~90分 | 60~120分 |
| 縫い目公差の目標 | /-0.05mm | /-0.03mm | /-0.02mm |
| シフトごとのオペレーター数 | 4-6 | 2-3 | 1-2 |
ブリキの窓が狭い場合は欠陥ではありません。成形ステーションと溶接ステーションは伸びと熱入力をより正確に制御するように設計されているため、高速ラインではより薄いプレートが使用されることがよくあります。リスクは、頻繁なサイズ変更が必要な製品構成のために高速ラインを購入し、切り替えや設備変更で何時間もの時間を費やすことです。
資本コストは回収方程式の 1 行にすぎません。多くの場合、ラインが 2 年以内に投資を回収するか、5 年以内に投資を回収できるかは、労働力、切り替えのダウンタイム、スペアダイの寿命、およびスクラップ率によって決まります。以下のグラフは、3 つの構成における相対的なコストと労力のプロファイルを示しています。
| 構成 | 典型的な出力 | 相対資本コスト | 相対的な人件費 |
|---|---|---|---|
| 半自動 | 30-60cpm | ||
| 自動結合器 | 120-300cpm | ||
| 高速回線 | 300-600cpm |
半自動ラインは初期費用が安くなりますが、シフトごとに 4 ~ 6 人のオペレーターが必要で、切り替えには半日かかる場合があります。週に 3 サイズ以上の缶を稼働するプラントの場合、人件費とダウンタイムのコストが 18 か月以内に価格差を超える可能性があります。高速ラインは、オーダーブックがロングランをサポートし、ブリキの供給が安定している場合にのみ利益をもたらします。
インストール後の問題のほとんどは、マシンの故障が原因ではありません。これらは、工具の不一致、不明確な合格基準、およびスペアパーツの不足によって発生します。署名する前に、次の点を確認してください。
マシンの機能を製品構成に適合させるための詳細なチェックリストについては、このガイドを参照してください。 適切な製缶機の選択 .
ブリキ缶製造機は精密な工具であり、その稼動時間は簡単なメンテナンスのリズムに依存します。毎日のチェックでは、シームローラーの圧力、溶接電極の摩耗、および潤滑点をカバーする必要があります。毎週のチェックには、サイドシーム コーティング ノズル、ネッキング ダイの表面、ドライブ ベルトの張力などを含める必要があります。
シームローラー、溶接電極アセンブリ、および重要なセンサーの予備セットを現場に保管しておくと、2 日間の停止を 2 時間の交換に短縮できます。
信頼性の高いラインの背後にあるエンジニアリングは、長年にわたる同じマシン ファミリの構築とサービスの積み重ねから生まれています。中国の舟山に本拠を置くZhejiang Jingying Food Machineryは、1978年以来缶製造機械と金型を製造しています。同社は従業員350人以上、缶製造機械と最終製造機械を10,000台以上生産し、ISO 9001およびISO 14001認証を取得していると報告しています。その設計原則は KRUPP、SOUDRONIC、ALFONS-HAAR を参考にしており、独自の製造経験に基づいて調整されています。
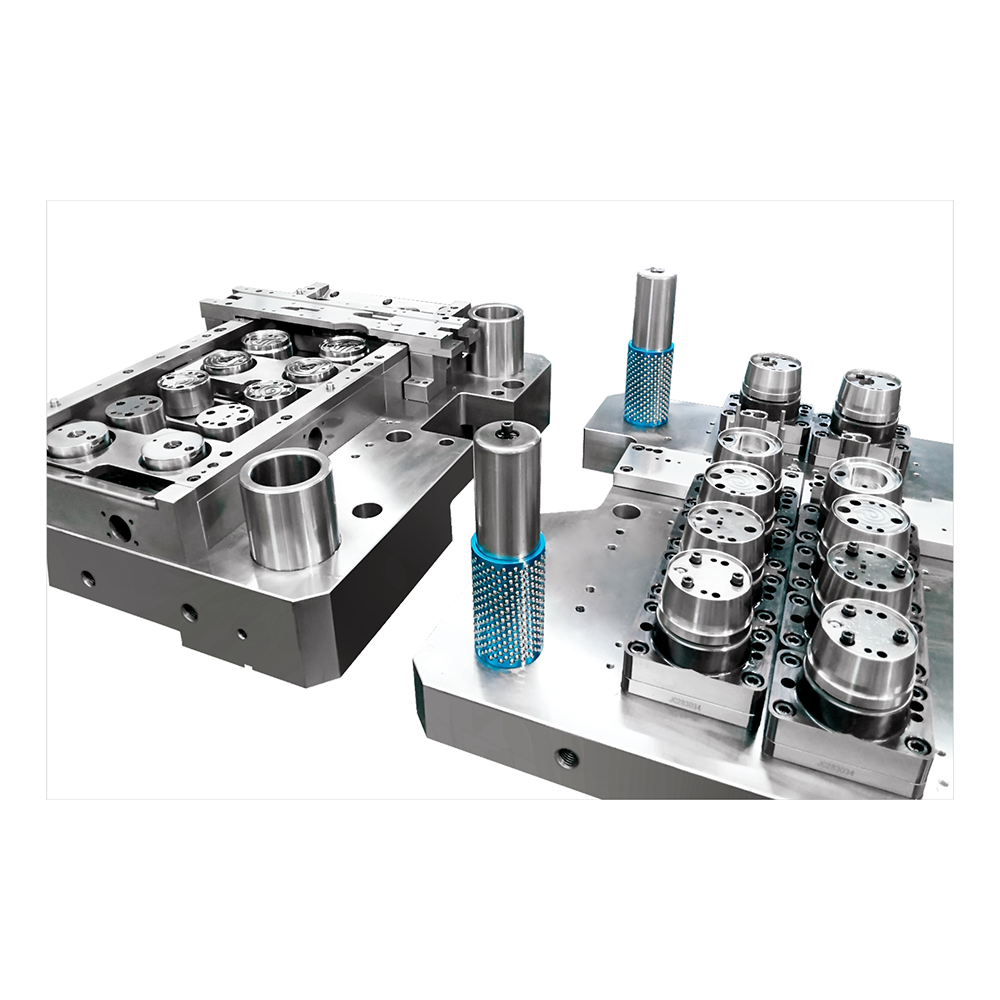
Jingying の製品範囲には、食品および飲料の缶ライン、粉ミルク缶機械、エアゾール缶設備、化学薬品缶機械、エンドカバー ライン、イージーオープンエンド システム、溶接機、および変換プレス金型が含まれます。同社はヨーロッパ、アジア、アフリカ、北アメリカ、南アメリカ、オセアニアに輸出しています。その全装備範囲を以下で確認できます。 京英の製造現場 見積もりを依頼する前に。
缶製造機の購入は、カタログ購入ではなく、容量を判断して購入します。来年生産する缶のサイズ、確実に調達できるブリキの厚さ、注文帳が許容できる切り替え時間から始めます。次に、機械の定格速度、縫い目の公差、および工具パッケージをこれらの事実と一致させます。マシンあたりの最低価格が缶あたりの最低コストになることはほとんどありません。
1978年に設立された同社は、国内外で有名な企業の最大の機械の1つです。
製品カテゴリ